+86-18853232260
-


-


-


-


WeChat

-


WhatsApp


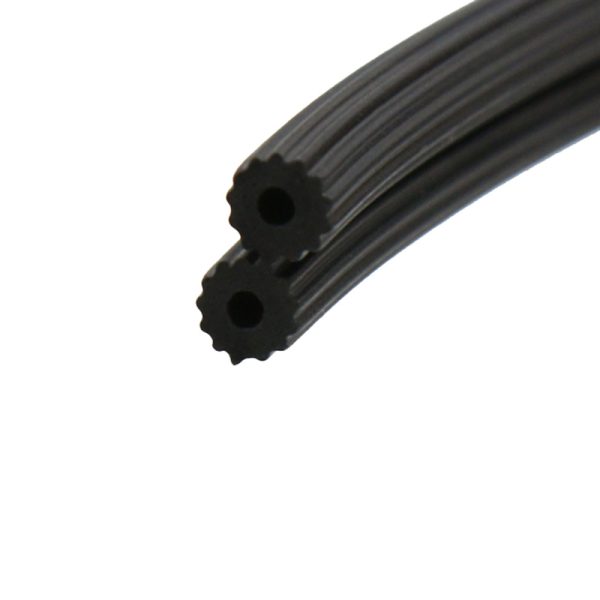
оптом Уплотнительный профиль из фторкаучука для высокого давления завод
2026-07-30
- Оптовые поставки уплотнительного профиля из фторкаучука для экстремальных условий: технический гид по выбору и закупкам
- Почему фторкаучук (FKM) незаменим при высоком давлении и агрессивных средах
- Ключевые технические параметры при заказе оптовой партии уплотнительного профиля
- Производственные мощности и контроль качества: на что смотреть у китайского производителя
- Логистика, упаковка и сертификация для импорта в Россию и страны СНГ
- Часто задаваемые вопросы (FAQ)
- Заключение: стратегия надежных поставок уплотнительных решений
Оптовые поставки уплотнительного профиля из фторкаучука для экстремальных условий: технический гид по выбору и закупкам
Выбор уплотнительного профиля для систем высокого давления — это не просто вопрос подбора размера. Это инженерная задача, где ошибка в выборе материала ведет к аварийным остановкам оборудования, утечкам агрессивных сред и многомиллионным убыткам. В индустрии, где давление превышает 10 МПа, а температуры колеблются от -40°C до +250°C, стандартные решения на основе EPDM или NBR часто оказываются неэффективными. Именно здесь на сцену выходит фторкаучук (FKM/Viton) — материал, ставший золотым стандартом для герметизации в химической, нефтегазовой и энергетической отраслях.
Многие закупщики сталкиваются с дилеммой: как найти надежного производителя, способного обеспечить стабильное качество оптовых партий уплотнительного профиля из фторкаучука, не переплачивая за бренд? Рынок перенасыщен предложениями, но лишь малая часть поставщиков обладает реальной компетенцией в экструзии сложных профилей из fluorocarbon elastomers. В этой статье мы разберем технические нюансы, которые отличают качественный промышленный уплотнитель от дешевого аналога, проанализируем риски импорта и покажем, как выстроить долгосрочную цепочку поставок с завода-производителя.
Наш опыт работы с более чем 1000 клиентами, включая крупные предприятия тяжелой промышленности, показывает: ключ к успеху лежит в понимании рецептуры смеси и контроля процесса вулканизации. Мы не просто продаем резину; мы предоставляем инженерное решение для герметизации. Если вы ищете партнера, способного закрыть потребности в OEM-производстве нестандартных профилей, важно смотреть глубже прайс-листа. Важно оценивать лабораторную базу, скорость реакции на изменения в ТЗ и способность масштабировать производство без потери качества.
Почему фторкаучук (FKM) незаменим при высоком давлении и агрессивных средах
Фторкаучук, часто известный под торговыми марками Viton, Fluorel или Kalrez, представляет собой сополимер винилиденфторида и гексафторпропилена. Его молекулярная структура содержит прочные связи углерод-фтор, которые обеспечивают исключительную химическую инертность. Для инженеров и технологов это означает одно: профиль сохранит свою геометрию и эластичность там, где другие материалы разрушатся за считанные часы.
Рассмотрим конкретные параметры, критичные для работы под высоким давлением. Во-первых, термостойкость. Стандартные марки FKM работают в диапазоне от -20°C до +200°C, а специализированные составы выдерживают кратковременные пики до +250°C. Для сравнения, нитрильный каучук (NBR) начинает деградировать уже при +120°C, теряя эластичность и превращаясь в хрупкий материал. В системах гидравлики высокого давления, где трение generates значительное тепло, это свойство является определяющим.
Во-вторых, химическая стойкость. Фторкаучук практически неуязвим для большинства масел, топлив, кислот и растворителей. Он устойчив к воздействию алифатических и ароматических углеводородов, что делает его идеальным для нефтегазового сектора. Однако важно помнить об ограничениях: FKM не рекомендуется использовать с кетонами, эфирами, низкомолекулярными органическими кислотами и аммиаком. Незнание этого нюанса может привести к быстрому набуханию и выходу уплотнения из строя.
В-третьих, механическая прочность при сжатии. Уплотнительный профиль из фторкаучука обладает низким коэффициентом остаточной деформации при сжатии (compression set). Это значит, что после длительного нахождения в сжатом состоянии под высоким давлением профиль возвращает свою первоначальную форму, обеспечивая герметичность соединения. Дешевые аналоги часто “текут”, то есть не восстанавливают форму, что приводит к падению давления в системе и необходимости частой замены уплотнений.
Мы видели случаи, когда предприятия пытались сэкономить, используя профили из силикона в масляных средах. Результат был предсказуемым: силикон быстро набухал и разрушался, приводя к утечкам дорогостоящего гидравлического масла. Замена всех уплотнений в узле стоила в десять раз дороже, чем изначальная покупка качественного FKM-профиля. Этот урок подчеркивает важность правильного выбора материала с самого начала проекта.
Для оптовых закупок критически важно понимать различия между различными марками фторкаучука. Существуют двухкомпонентные (бинарные) и трехкомпонентные (терполимерные) сорта. Терполимеры, содержащие третий мономер (например, тетрафторэтилен), обладают лучшей технологичностью при переработке и более высокой стойкостью к щелочам и пару. При заказе большой партии обязательно уточняйте у производителя тип используемого полимера, так как это напрямую влияет на цену и эксплуатационные характеристики.
Сравнение FKM с другими эластомерами в условиях высокого давления
Чтобы принять обоснованное решение, необходимо сравнить фторкаучук с альтернативами. Ниже приведена таблица, демонстрирующая ключевые различия в производительности материалов в жестких промышленных условиях.
| Параметр | Фторкаучук (FKM/Viton) | Нитрильный каучук (NBR) | Силикон (VMQ) | EPDM |
|---|---|---|---|---|
| Температурный диапазон | -20°C … +200°C (до +250°C) | -30°C … +120°C | -60°C … +230°C | -40°C … +130°C |
| Стойкость к маслам и топливам | Отличная | Хорошая | Плохая (набухает) | Плохая |
| Стойкость к кислотам | Отличная | Средняя | Средняя | Хорошая |
| Стойкость к пару и горячей воде | Хорошая (специальные марки) | Плохая | Отличная | Отличная |
| Остаточная деформация (Compression Set) | Низкая (высокая упругость) | Средняя | Высокая | Средняя |
| Стоимость | Высокая | Низкая | Средняя/Высокая | Низкая |
| Применение при высоком давлении | Рекомендуется | Ограничено (до 10 МПа) | Не рекомендуется | Не рекомендуется |
Как видно из таблицы, хотя силикон выигрывает в температурном диапазоне и стойкости к пару, он категорически не подходит для масляных сред. NBR дешев, но его температурный лимит слишком низок для многих современных гидравлических систем. EPDM отлично работает с водой и паром, но разрушается в контакте с нефтепродуктами. Таким образом, фторкаучук остается единственным универсальным решением для комплексных задач, где сочетаются высокое давление, температура и агрессивные химические среды.
При формировании технического задания для завода-изготовителя обязательно указывайте конкретную среду, с которой будет контактировать уплотнение. Это позволит технологом подобрать оптимальную рецептуру смеси. Например, для контакта с кислыми средами могут потребоваться специальные добавки, повышающие стойкость к гидролизу.
Ключевые технические параметры при заказе оптовой партии уплотнительного профиля
Закупка уплотнительного профиля оптом — это процесс, требующий тщательной проработки спецификаций. Ошибка в одном параметре может привести к тому, что вся партия окажется непригодной для использования. Чтобы избежать таких ситуаций, рассмотрим основные характеристики, на которые нужно обращать внимание при общении с поставщиком.
Твердость по Шору А (Shore A). Этот параметр определяет жесткость материала. Для уплотнений высокого давления обычно используются профили с твердостью 70–90 Shore A. Более мягкие материалы (50–60 Shore A) лучше компенсируют неровности поверхности, но могут быть выдавлены из зазора под высоким давлением (экструзия). Более твердые материалы (90+ Shore A) лучше сопротивляются экструзии, но требуют более высокой точности обработки сопрягаемых поверхностей и большего усилия для монтажа. Оптимальный выбор зависит от конструкции узла и рабочего давления. Для давлений выше 20 МПа часто рекомендуют использовать комбинацию жесткого основного профиля и мягкого защитного кольца.
Предел прочности при растяжении и относительное удлинение. Эти показатели характеризуют механическую прочность резины. Высокий предел прочности гарантирует, что профиль не порвется при монтаже или в процессе эксплуатации при динамических нагрузках. Относительное удлинение показывает, насколько материал может растянуться перед разрывом. Для фторкаучука хорошие значения составляют: предел прочности >10 МПа, удлинение >200%. Завод-производитель должен предоставлять протоколы испытаний каждой партии, подтверждающие соответствие этим нормам.
Остаточная деформация при сжатии (Compression Set). Как упоминалось ранее, это критический параметр для долговечности уплотнения. Испытания проводятся по стандартам ASTM D395 или ISO 815. Для качественных профилей из FKM значение Compression Set после 70 часов при 200°C не должно превышать 25–30%. Если поставщик не может предоставить данные по этому тесту, стоит задуматься о надежности его продукции.
Геометрические допуски. Экструзионные профили имеют определенные допуски на размеры, регламентируемые стандартами DIN 7715 или ISO 3302. Класс допуска M3 является стандартным для большинства промышленных применений. Однако для высокоточных узлов могут потребоваться более строгие допуски (класс M2). Важно согласовать эти требования до начала производства пресс-форм. ООО «Хэбэй Сянхэ Резинопластиковые Изделия» располагает современным оборудованием для экструзии, позволяющим соблюдать строгие допуски и обеспечивать высокую повторяемость геометрии профиля от партии к партии.
Цвет и маркировка. Хотя цвет не влияет на физические свойства, он важен для идентификации и контроля качества. Стандартный цвет фторкаучука — черный. Однако возможно изготовление профилей других цветов (коричневый, зеленый, синий) для различения типов уплотнений в сборке. Важно убедиться, что красители не ухудшают химическую стойкость материала.
При заказе оптовой партии требуйте предоставления образцов для предварительных испытаний. Не полагайтесь только на бумажные сертификаты. Реальные испытания в ваших условиях эксплуатации — единственный способ гарантировать успех проекта. Запросите у производителя данные о реологических свойствах смеси, это покажет уровень их технической экспертизы.
Производственные мощности и контроль качества: на что смотреть у китайского производителя
Китайский рынок производителей резиновых изделий огромен, но качество варьируется от кустарных мастерских до высокотехнологичных заводов мирового уровня. Выбор правильного партнера требует понимания их производственных возможностей и системы контроля качества. Давайте разберем, какие вопросы задавать потенциальному поставщику.
Во-первых, наличие собственной лаборатории. Серьезный производитель должен иметь оборудованную лабораторию для проведения физико-химических анализов сырья и испытаний готовой продукции. Оборудование должно включать твердомеры, разрывные машины, камеры тепла старения, приборы для измерения остаточной деформации и спектрометры для анализа состава сырья. Если завод отправляет образцы в стороннюю лабораторию, это увеличивает сроки и снижает оперативность контроля. Внутренняя лаборатория позволяет контролировать каждую партию сырья и корректировать рецептуру в реальном времени.
Во-вторых, тип экструдеров и линий вулканизации. Для производства высококачественных профилей из фторкаучука необходимы прецизионные экструдеры с системой точного контроля температуры и давления. Процесс вулканизации FKM требует высоких температур (170–180°C) и последующей пост-вулканизации (post-cure) при 200–230°C в течение нескольких часов. Пост-вулканизация необходима для удаления летучих побочных продуктов реакции и стабилизации свойств резины. Отсутствие этапа пост-вулканизации или его неправильное проведение приводит к нестабильным размерам и ухудшению физических свойств профиля. Уточните у производителя, есть ли у них печи для пост-вулканизации достаточного объема для ваших заказов.
В-третьих, система менеджмента качества. Наличие сертификата ISO 9001 является базовым требованием. Однако важно понимать, как эта система реализуется на практике. Запросите описание процедур входного контроля сырья, контроля процесса производства и выходного контроля готовой продукции. Как документируются результаты испытаний? Что происходит с бракованной продукцией? Прозрачность этих процессов говорит о зрелости производителя.
Компания ООО «Хэбэй Сянхэ Резинопластиковые Изделия», расположенная в уезде Цинхэ провинции Хэбэй, демонстрирует именно такой подход. Предприятие, основанное в 2010 году, объединяет R&D, производство и сервис. Производственная база площадью 8 000 кв. м оснащена специализированным оборудованием для экструзии и компрессионного прессования. Стандартизированная система контроля качества, соответствующая ISO 9001, обеспечивает мониторинг на всех этапах: от входного тестирования сырья до финальных испытаний. Все результаты протоколируются, что гарантирует прослеживаемость каждой партии. Это особенно важно для оптовых заказчиков, которым необходима стабильность характеристик продукции в долгосрочной перспективе.
Еще один важный аспект — возможности OEM и ODM. Способность производителя разрабатывать новые рецептуры под специфические требования заказчика, проектировать пресс-формы и изготавливать опытные образцы в короткие сроки является конкурентным преимуществом. Это позволяет адаптировать продукт под уникальные условия эксплуатации клиента. Сроки выполнения заказов также играют ключевую роль. Среднее время выполнения заказа составляет 2–3 недели после подтверждения и предоплаты, что является хорошим показателем для индивидуального производства.
Не забывайте спрашивать о масштабах производства. Может ли завод справиться с вашим объемом? Какова их максимальная месячная мощность? Есть ли у них резервные мощности на случай пиковых нагрузок? Стабильность поставок так же важна, как и качество продукта. Крупные заказы требуют уверенности в том, что производитель сможет выполнить их в срок без ущерба для качества.
Логистика, упаковка и сертификация для импорта в Россию и страны СНГ
Импорт технических резиновых изделий из Китая требует внимательного отношения к логистике и нормативным требованиям. Неправильная упаковка может привести к повреждению профиля при транспортировке, а отсутствие необходимых документов — к задержкам на таможне.
Упаковка. Уплотнительный профиль из фторкаучука чувствителен к механическим повреждениям и загрязнению. Качественная упаковка должна защищать продукт от пыли, влаги и деформации. Стандартная практика — намотка профиля на катушки или в бухты, обернутые в полиэтиленовую пленку, и укладка в прочные картонные коробки. Для крупных оптовых партий используется упаковка на деревянных паллетах с усиленной защитой и стретч-пленкой. Важно, чтобы профиль не был перегибался радиусом меньше допустимого, так как это может привести к образованию трещин или необратимой деформации. Уточняйте у поставщика метод упаковки и убедитесь, что он соответствует требованиям вашей логистической цепи.
Сертификация. Для ввоза резиновых технических изделий в Россию и страны ЕАЭС может потребоваться сертификация или декларирование соответствия техническим регламентам (ТР ТС). Наиболее распространенные регламенты: ТР ТС 010/2011 “О безопасности машин и оборудования” и ТР ТС 032/2013 “О безопасности оборудования, работающего под избыточным давлением”. Необходимо заранее обсудить с поставщиком возможность предоставления необходимых документов и образцов для сертификации. Некоторые заводы имеют опыт работы с российскими сертификационными органами и могут оказать содействие в этом процессе. Также стоит уточнить наличие сертификатов ГОСТ или международных аналогов (CE, FDA), если они требуются для вашего проекта.
Таможенное оформление. Правильное определение кода ТН ВЭД (HS Code) критически важно для расчета пошлин и налогов. Уплотнительные профили из вулканизированной резины обычно классифицируются в группе 4016. Точный код зависит от типа резины и назначения изделия. Ошибка в классификации может привести к штрафам и задержкам. Рекомендуется проконсультироваться с таможенным брокером перед отправкой груза. Provide supplier with accurate product description to help them prepare correct commercial invoice and packing list.
Логистические маршруты. Существует несколько вариантов доставки: железнодорожным транспортом (транзит через Казахстан или Монголию), автотранспортом (через погранпереходы Дальнего Востока или Западной Сибири) и морским транспортом (через порты Владивостока, Новороссийска или Санкт-Петербурга). Железнодорожная доставка часто является оптимальным балансом между стоимостью и сроком transit time (15–25 дней). Автомобильная доставка быстрее (10–15 дней), но дороже и зависит от сезонности и загруженности переходов. Морская доставка самая дешевая для больших объемов, но самая долгая (30–45 дней и более). Выбор зависит от срочности заказа и бюджета.
ООО «Хэбэй Сянхэ Резинопластиковые Изделия» имеет опыт экспорта продукции на международные рынки, включая Россию. Компания обеспечивает надежную упаковку в картонные коробки или на деревянных паллетах, что минимизирует риски повреждения при транспортировке. Гарантийный срок на продукцию составляет 10 лет при соблюдении нормальных условий эксплуатации, что подтверждает уверенность производителя в качестве своих изделий. Долгосрочное сотрудничество с такими партнерами позволяет оптимизировать логистические процессы и снизить общие затраты на закупку.
Часто задаваемые вопросы (FAQ)
Какой минимальный объем заказа (MOQ) для уплотнительного профиля из фторкаучука?
Минимальный объем заказа зависит от сложности профиля и наличия готовой пресс-формы. Для стандартных профилей MOQ обычно составляет 500–1000 метров. Для нестандартных изделий, требующих изготовления новой оснастки, MOQ может быть ниже (например, 100–200 метров), но стоимость пресс-формы оплачивается отдельно. Крупные производители, такие как ООО «Хэбэй Сянхэ Резинопластиковые Изделия», готовы обсуждать индивидуальные условия для постоянных клиентов и крупных оптовых партий.
Можно ли заказать профиль по собственному чертежу или образцу?
Да, большинство специализированных заводов предлагают услуги OEM и ODM. Вы можете предоставить чертеж в формате CAD (DWG, STEP) или физический образец. Инженеры завода разработают конструкцию пресс-формы, изготовят опытный образец и согласуют его с вами перед запуском серийного производства. Это позволяет получить изделие, идеально подходящее для вашего оборудования.
Каков срок службы уплотнительного профиля из фторкаучука?
Срок службы зависит от условий эксплуатации (температура, давление, среда, динамические нагрузки). В нормальных условиях (температура до 150°C, статическое уплотнение) срок службы может составлять 5–10 лет и более. При экстремальных нагрузках срок службы сокращается. Производитель обычно предоставляет прогноз срока службы на основе данных испытаний. Гарантия 10 лет, предлагаемая некоторыми заводами, действует при соблюдении рекомендованных условий эксплуатации.
Как проверить качество фторкаучукового профиля при приемке?
Визуальный осмотр: поверхность должна быть гладкой, без пузырей, трещин и включений. Геометрические размеры должны соответствовать чертежу с учетом допусков. Проверка твердости портативным твердомером. Запах: качественный FKM имеет слабый специфический запах, резкий химический запах может указывать на низкое качество или неполную вулканизацию. Для полной уверенности рекомендуется проводить лабораторные испытания образцов из партии на соответствие заявленным физико-химическим свойствам.
В чем разница между FKM и Viton?
Viton — это торговая марка компании Chemours (ранее DuPont Performance Elastomers) для своего фторкаучука. FKM (FluoroKautschuk Material) — это общее обозначение класса материалов согласно стандарту DIN/ISO. Таким образом, Viton — это один из видов FKM. Другие производители также выпускают фторкаучуки под своими торговыми марками. Качество зависит не от названия, а от конкретной марки полимера и рецептуры смеси, используемой производителем профиля.
Заключение: стратегия надежных поставок уплотнительных решений
Выбор поставщика уплотнительного профиля из фторкаучука для систем высокого давления — это стратегическое решение, влияющее на надежность всего вашего оборудования. Экономия на качестве материала или непрофессионализм производителя могут привести к значительно большим затратам на ремонты и простои в будущем. Ключевые факторы успеха: глубокое понимание технических требований, тщательная проверка производственных возможностей поставщика, четкое согласование спецификаций и надежная логистика.
Сотрудничество с проверенными производителями, такими как ООО «Хэбэй Сянхэ Резинопластиковые Изделия», позволяет снизить риски и обеспечить стабильное качество продукции. Их опыт в области исследований и разработок, современное оборудование и строгая система контроля качества делают их надежным партнером для долгосрочного сотрудничества. Возможность гибкой настройки производства под требования заказчика (OEM/ODM) и соблюдение сроков поставки добавляют ценности этому партнерству.
Не откладывайте модернизацию ваших уплотнительных систем. Инвестиции в качественные материалы окупаются надежностью и безопасностью эксплуатации. Свяжитесь с нами сегодня для получения консультации, расчета стоимости и заказа образцов продукции. Наши эксперты помогут подобрать оптимальное решение для ваших конкретных задач.
Для получения дополнительной информации о наших продуктах и услугах посетите наш сайт: уплотнительные профили из фторкаучука оптом от производителя.