+86-18853232260
-


-


-


-


WeChat

-


WhatsApp


Применение вспененного буферного профиля из EPDM в автомобильной отрасли: кейсы
2026-07-12
- Почему вспененный EPDM стал стандартом для автомобильных уплотнителей
- Кейс 1: Герметизация дверей легковых автомобилей и борьба с акустическим комфортом
- Кейс 2: Уплотнение капота и багажника в условиях экстремальных температур
- Технические параметры: на что смотреть при закупке профиля
- Проблемы монтажа и способы их решения
- Преимущества сотрудничества с производителем полного цикла
- Часто задаваемые вопросы
Почему вспененный EPDM стал стандартом для автомобильных уплотнителей
В современной автомобильной промышленности требования к герметизации и шумоизоляции достигли беспрецедентного уровня. Клиенты больше не мирятся с сквозняками в салоне или гулом дороги на скоростях выше 100 км/ч. Ключевым решением этой проблемы стало массовое внедрение уплотнительного профиля из EPDM (этиленпропиленового каучука) со вспененной структурой. Этот материал сочетает в себе эластичность резины и способность сжиматься под давлением, создавая надежный барьер против воды, пыли и шума.
Наш опыт работы с автопроизводителями показывает, что переход на качественные вспененные профили снижает уровень проникающего шума в салон на 3–5 дБ. Это кажется незначительной цифрой, но для человеческого уха разница ощутима как снижение громкости разговора наполовину. Однако выбор материала — это лишь верхушка айсберга. Реальная сложность заключается в подборе плотности вспенивания и геометрии профиля под конкретный зазор кузова.
Многие инженеры совершают ошибку, выбирая профиль исключительно по цене, игнорируя коэффициент остаточной деформации при сжатии. Если резина не восстанавливает форму после многократного открытия и закрытия двери, герметичность нарушается уже через 6–8 месяцев эксплуатации. Именно поэтому такие предприятия, как ООО «Хэбэй Сянхэ Резинопластиковые Изделия», делают упор на контроль физико-механических свойств смеси на этапе экструзии, а не только на финальную проверку геометрии.
Кейс 1: Герметизация дверей легковых автомобилей и борьба с акустическим комфортом
Один из наших клиентов, производитель комплектующих для сегмента B+, столкнулся с серьезной проблемой: жалобы владельцев на свист ветра при движении по трассе. Стандартные сплошные резиновые уплотнители требовали значительного усилия для закрытия двери, что раздражало пользователей, а более мягкие варианты быстро теряли форму.
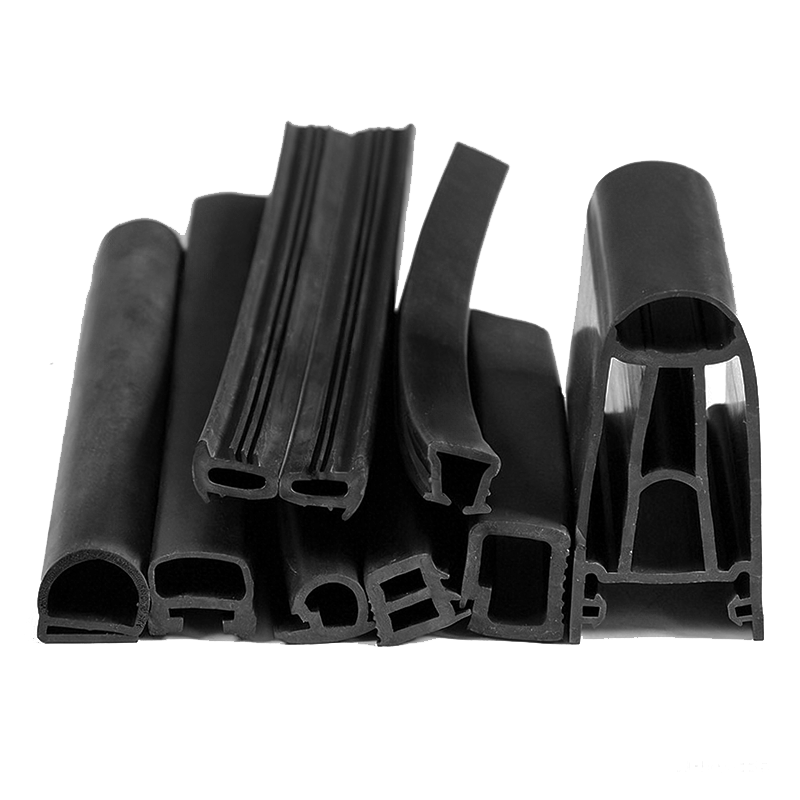
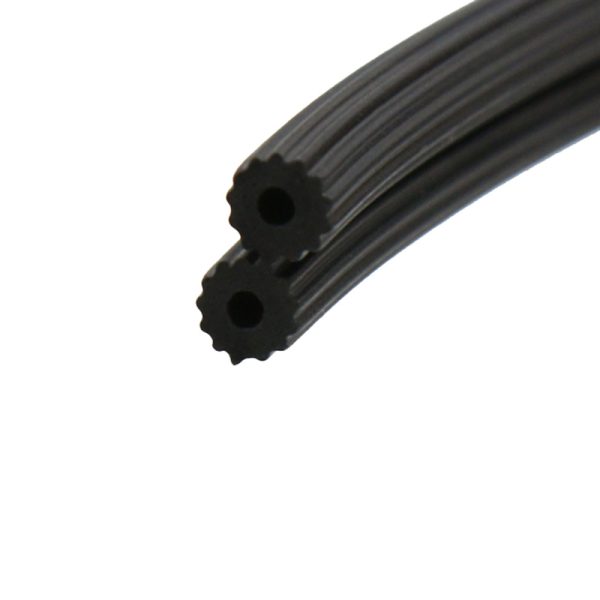
Мы предложили заменить существующее решение на двухкамерный уплотнительный профиль из EPDM с комбинированной структурой: твердая основа для крепления и мягкая губчатая часть для прилегания. Плотность губки была подобрана в диапазоне 0,45–0,55 г/см³. Это позволило достичь баланса между легкостью закрытия двери (усилие снизилось на 15%) и надежной изоляцией.
Результаты тестов в аэродинамической трубе показали улучшение коэффициента аэродинамического шума. Но главное изменение произошло в реальных условиях эксплуатации. Благодаря использованию рецептур на основе качественного EPDM, профиль сохранил свои амортизирующие свойства даже после 50 000 циклов открывания/закрывания. В нашей лаборатории мы моделируем такие нагрузки, используя оборудование для ускоренных испытаний, что позволяет предсказать поведение уплотнителя на протяжении всего срока службы автомобиля.
Важным аспектом стала устойчивость к ультрафиолету. Автомобильные двери постоянно подвергаются воздействию солнца. Дешевые аналоги на основе натурального каучука или низкокачественного синтетического материала начинают трескаться и терять эластичность уже через два года. EPDM же сохраняет целостность структуры благодаря насыщенной основной цепи полимера, не содержащей двойных связей, уязвимых для озона и УФ-излучения.
Кейс 2: Уплотнение капота и багажника в условиях экстремальных температур
Зоны капота и багажника работают в совершенно иных условиях, чем двери. Здесь критическим фактором является температурный режим. Под капотом температура может достигать +120°C и выше, особенно в современных компактных моторных отсеках. В то же время, зимой автомобиль может стоять на морозе -40°C.
В проекте для поставщика компонентов для коммерческого транспорта мы разработали специализированный уплотнительный профиль из EPDM с повышенным содержанием сажи и стабилизаторов тепла. Обычная губчатая резина при таких перепадах либо “дубеет”, переставая работать как амортизатор, либо начинает выделять летучие вещества, которые оседают на лакокрасочном покрытии, вызывая его помутнение.
Мы провели серию испытаний в термокамерах, имитирующих годовые циклы эксплуатации в климатических зонах от Сибири до Ближнего Востока. Профиль демонстрировал стабильность размеров и упругости. Коэффициент теплопроводности вспененного EPDM также сыграл положительную роль, выступая дополнительным теплоизолятором между горячим двигателем и металлическим листом капота, что немного снижает тепловую нагрузку на ЛКП.
Для этого кейса мы использовали технологию коэкструзии, позволяющую объединить твердую ножку профиля (для фиксации в канавке капота) и мягкую губчатую губу (для контакта с кузовом) в единое целое без клеевых соединений. Это исключает риск расслоения деталей в процессе эксплуатации, что часто случается при склейке разнородных материалов.
Технические параметры: на что смотреть при закупке профиля
При выборе поставщика многие закупщики фокусируются только на внешнем виде и цене за погонный метр. Однако для инженерной команды важны другие параметры. Ниже приведена таблица сравнения ключевых характеристик, которые необходимо учитывать при техническом задании.
| Параметр | Рекомендуемое значение для авто | Почему это важно |
|---|---|---|
| Плотность (г/см³) | 0,4 – 0,7 (для губчатой части) | Определяет усилие сжатия. Слишком высокая плотность затруднит закрытие, слишком низкая не обеспечит герметичность. |
| Остаточная деформация (%) | < 15% после 22 часов при 70°C | Показывает, насколько быстро резина “устает”. Высокий процент означает потерю герметичности со временем. |
| Рабочий диапазон температур | от -45°C до +120°C | EPDM должен сохранять эластичность на морозе и не течь на жаре. Проверка на хрупкость при низких температурах обязательна. |
| Сопротивление разрыву (МПа) | > 5,0 МПа | Гарантирует, что профиль не порвется при монтаже или случайном зацеплении во время мойки двигателя. |
| Водопоглощение (%) | < 5% за 24 часа | Вспененная структура не должна впитывать воду, иначе зимой она замерзнет и разрушит ячейки резины. |
Эти данные базируются на стандартах ISO 3386 и ASTM D1056. На производстве ООО «Хэбэй Сянхэ Резинопластиковые Изделия» каждая партия проходит проверку на соответствие этим нормам. Наличие собственной лаборатории позволяет нам выдавать протоколы испытаний вместе с продукцией, что критически важно для прохождения аудита со стороны автоконцернов.
Проблемы монтажа и способы их решения
Даже идеальный профиль может не сработать, если он неправильно установлен. В нашей практике были случаи, когда клиенты возвращали продукцию с браком, который на поверку оказывался ошибкой сборочной линии. Рассмотрим основные нюансы.
Усадка профиля. Вспененная резина имеет свойство немного сокращаться в длину после экструзии из-за внутреннего напряжения. Если нарезать профиль в размер сразу после производства, через неделю он может стать короче на 1–2%. Мы рекомендуем выдерживать профиль в течение 24–48 часов перед финальной резкой или учитывать коэффициент усадки при проектировании оснастки. Для длинных контуров дверей это может составлять до 5 мм на метр.
Склеивание углов. В местах стыковки профиля (обычно в углах рамы) часто используются вулканизационные клеи или горячая вулканизация. Использование цианакрилатных (“супер”) клеев недопустимо — они создают жесткий шов, который ломается при вибрации. Мы поставляем профили с уже подготовленными углами или предоставляем рекомендации по использованию специальных праймеров на основе силана, которые обеспечивают химическую связь с поверхностью EPDM.
Сжатие при хранении. Хранение бухт уплотнителя в сплющенном состоянии приводит к необратимой деформации. Продукция должна храниться в свободном виде или на специальных барабанах. Наша компания использует упаковку, предотвращающую сдавливание профиля при транспортировке, что особенно актуально для международных поставок.
Преимущества сотрудничества с производителем полного цикла
Рынок наполнен посредниками, предлагающими стандартные решения. Однако автомобильная отрасль требует индивидуального подхода. ООО «Хэбэй Сянхэ Резинопластиковые Изделия», расположенное в уезде Цинхэ, объединяет R&D, производство и контроль качества под одной крышей. Это позволяет нам гибко реагировать на запросы клиентов.
Наши возможности включают:
- Разработка пресс-форм: Мы проектируем оснастку для экструзии сложных профилей с несколькими камерами и разной твердостью зон. Срок изготовления опытной партии составляет всего 2–3 недели.
- Кастомизация рецептур: Если вам нужен профиль с особой цветовой гаммой (не только черный) или повышенной стойкостью к маслам (добавление NBR-компонентов), мы адаптируем смесь под ваши нужды.
- Сертификация и качество: Система менеджмента качества ISO 9001 гарантирует стабильность параметров от партии к партии. Для нас важно, чтобы тысячный метр профиля был идентичен первому.
- Логистика: Мы отгружаем продукцию на деревянных паллетах с усиленной защитой, что минимизирует риски повреждения при морской или ж/д перевозке.
Мы обслуживаем более 1000 клиентов, включая игроков рынка новой энергетики и высокотехнологичного оборудования. Наш подход строится на долгосрочном партнерстве: мы не просто продаем резину, мы помогаем решить задачу герметизации вашего узла.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для нестандартного профиля?
Для стандартных профилей MOQ составляет 500 метров. Для индивидуальных заказов с изготовлением новой пресс-формы минимальная партия обычно начинается от 1000 метров, однако мы готовы обсудить меньшие объемы для опытных образцов и тестовых партий. Стоимость оснастки оговаривается отдельно и может быть амортизирована в последующих крупных заказах.
Можно ли использовать EPDM профиль в контакте с моторным маслом?
Чистый EPDM обладает средней стойкостью к нефтепродуктам. Если контакт с маслом или топливом вероятен (например, в моторном отсеке близко к двигателю), мы рекомендуем использовать смешанные композиции EPDM/NBR или полностью нитрильные каучуки. Наши инженеры помогут подобрать оптимальный материал на этапе технического согласования, чтобы избежать разбухания и разрушения уплотнителя.
Как долго служит вспененный уплотнитель в автомобиле?
При соблюдении технологии монтажа и использовании качественного сырья срок службы составляет 10 и более лет. Гарантия на нашу продукцию при нормальных условиях эксплуатации составляет 10 лет. Основными факторами старения являются механический износ при трении и воздействие агрессивной химии (автомойки с высоким pH). Регулярная обработка силиконовой смазкой продлевает жизнь уплотнителя.
Предоставляете ли вы образцы перед серийным заказом?
Да, мы бесплатно предоставляем образцы стандартных профилей длиной до 1 метра. Для кастомизированных решений мы изготавливаем опытные образцы на пробной оснастке. Это позволяет клиенту проверить посадку и функциональность до запуска массового производства. Доставка образцов осуществляется курьерскими службами за счет заказчика или по договоренности.
Выбор правильного уплотнительного профиля из EPDM — это инвестиция в комфорт и долговечность автомобиля. Не рискуйте качеством ради экономии на этапе закупки. Свяжитесь с нами сегодня, чтобы получить консультацию инженера и расчет стоимости для вашего проекта. Мы поможем найти баланс между технологичностью и бюджетом.
Для получения более подробной технической документации посетите наш каталог: каталог уплотнительных профилей из EPDM.