+86-18853232260
-


-


-


-


WeChat

-


WhatsApp


Процесс разработки индивидуального профиля из EPDM: от чертежа до образца
2026-07-23
- От чертежа к образцу: полный цикл разработки индивидуального уплотнительного профиля из EPDM
- Этап 1: Анализ технического задания и выбор марки EPDM
- Этап 2: Проектирование сечения и учет коэффициента усадки
- Этап 3: Изготовление пресс-формы и настройка экструзионной линии
- Этап 4: Вулканизация и контроль геометрических параметров
- Этап 5: Лабораторные испытания и валидация образца
- Этап 6: Согласование образца и подготовка к серийному производству
- Почему выбор правильного партнера критичен для успеха проекта
- Часто задаваемые вопросы
- Заключение
От чертежа к образцу: полный цикл разработки индивидуального уплотнительного профиля из EPDM
Разработка нестандартного уплотнительного профиля из EPDM — это не просто процесс экструзии резины, а сложная инженерная задача, требующая точного баланса между геометрией сечения, химическим составом смеси и условиями эксплуатации конечного изделия. В нашей практике мы часто сталкиваемся с ситуациями, когда стандартные каталожные решения не обеспечивают необходимой герметичности или виброизоляции, особенно в условиях экстремальных температурных перепадов или агрессивных химических сред. Именно здесь на первый план выходит индивидуальное проектирование.
Процесс создания уникального уплотнения начинается задолго до запуска экструдера. Он включает в себя глубокий анализ технического задания, выбор правильной твердости по Шору, расчет усадки материала при вулканизации и создание прецизионной оснастки. Ошибка на этапе проектирования формы может привести к браку всей партии, поэтому понимание физики процесса является критически важным для закупщиков и инженеров. В этой статье мы подробно разберем каждый этап пути от исходного чертежа до готового образца, опираясь на реальный опыт производства и тестирования.
Этап 1: Анализ технического задания и выбор марки EPDM
Первый шаг в разработке любого резинового изделия — это не черчение, а интервью с заказчиком. Многие клиенты приходят с готовым чертежом, но без понимания того, как именно будет работать уплотнение. Наша задача как экспертов — выявить скрытые требования. Например, если уплотнительный профиль из EPDM будет использоваться в фасадном остеклении в северных регионах, ключевым параметром становится морозостойкость и устойчивость к УФ-излучению. Если же речь идет об уплотнении дверных проемов в промышленном холодильнике, приоритет смещается в сторону сохранения эластичности при низких температурах и устойчивости к конденсату.
EPDM (этиленпропилендиеновый каучук) — это не монолитный материал. Существует dozens различных рецептур, каждая из которых оптимизирована под specifieke задачи. Базовые параметры, которые мы определяем на старте:
- Твердость по Шору А (Shore A): Стандартный диапазон составляет от 40 до 90 единиц. Для мягких уплотнений, обеспечивающих герметичность на неровных поверхностях, мы рекомендуем 50–60 Shore A. Для структурных элементов, несущих нагрузку, требуется 70–80 Shore A. Неправильный выбор твердости приводит либо к чрезмерному усилию закрытия (если профиль слишком жесткий), либо к быстрому сжатию и потере формы (если слишком мягкий).
- Плотность и тип наполнителя: Использование сажи обеспечивает высокую прочность на разрыв и защиту от озона, но ограничивает цветовую гамму черным цветом. Белые или цветные профили требуют использования диоксида титана или других светлых наполнителей, что может незначительно снижать механическую прочность, но улучшает эстетику и теплоотражающие свойства.
- Температурный диапазон: Стандартный EPDM работает в диапазоне от -40°C до +120°C. Однако для специфических задач, таких как подкапотное пространство автомобилей или промышленные печи, нам приходится модифицировать рецептуру, добавляя специальные стабилизаторы, чтобы расширить верхний предел до +150°C.
В компании ООО «Хэбэй Сянхэ Резинопластиковые Изделия» мы не просто принимаем заказ на производство. Наши инженеры проводят аудит применимости материала. Мы видели случаи, когда клиенты пытались использовать обычный EPDM в контакте с маслами или топливом, что приводило к разбуханию и разрушению уплотнения за несколько недель. В таких ситуациях мы честно предупреждаем заказчика и предлагаем альтернативу из NBR (нитрильного каучука) или силикона, даже если это означает отказ от заказа на EPDM. Это часть нашей философии «качество как основа».
Действие на этом этапе: Предоставьте нам не только чертеж, но и описание условий эксплуатации (температура, среда, динамическая или статическая нагрузка). Это сэкономит вам время на переделку образцов.
Этап 2: Проектирование сечения и учет коэффициента усадки
Геометрия уплотнительного профиля из EPDM на чертеже заказчика и геометрия готового изделия никогда не совпадают идеально. Причина кроется в физике процесса вулканизации и последующего охлаждения. Резина обладает памятью формы и склонностью к усадке. Коэффициент усадки EPDM обычно варьируется в пределах 1.5% – 3.5%, в зависимости от направления экструзии и сложности профиля.
Инженеры-конструкторы должны заранее заложить этот коэффициент в размеры пресс-формы (фильеры). Если этого не сделать, готовый профиль окажется меньше требуемого, что сделает невозможным его монтаж в паз. Кроме того, важно учитывать эффект «разбухания» резины при выходе из фильеры. Под давлением внутри экструдера полимерная цепь находится в напряженном состоянии. При выходе в атмосферу давление падает, и профиль расширяется в поперечном сечении. Опытные технологи знают, как скорректировать форму канала фильеры, чтобы компенсировать это расширение и получить точную геометрию.
Особое внимание уделяется углам и радиусам. Острые углы в резиновых профилях — это источник внутреннего напряжения и потенциальных трещин. Мы всегда рекомендуем скруглять внутренние углы радиусом не менее 0.5–1.0 мм. Это не только улучшает технологичность производства, но и продлевает срок службы изделия, распределяя нагрузку более равномерно.
Еще один критический аспект проектирования — это создание полостей для воздушной камеры (если речь идет о трубчатых или сложных многокамерных профилях). Воздушные камеры требуют использования оправки (mandrel), которая поддерживается внутри профиля во время вулканизации. Конструкция оправки должна обеспечивать стабильность формы, но при этом позволять легко извлечь ее после охлаждения. Ошибка в расчете зазоров между оправкой и стенками профиля может привести к слипанию стенок или деформации камеры.
В нашей внутренней лаборатории мы используем программное обеспечение для 3D-моделирования, которое позволяет визуализировать поток резины через фильеру. Это помогает выявить зоны с возможным неравномерным нагревом или скоростью потока, которые могут вызвать дефекты поверхности. Такой подход позволяет нам минимизиров количество итераций при изготовлении опытных образцов.
Действие на этом этапе: Проверьте наличие радиусов скругления на вашем чертеже. Если их нет, запросите рекомендацию конструктора по их добавлению для повышения долговечности.
Этап 3: Изготовление пресс-формы и настройка экструзионной линии
После утверждения 3D-модели начинается этап изготовления инструмента. Пресс-форма (фильера) для экструзии EPDM изготавливается из высоколегированной стали, способной выдерживать высокие температуры и абразивное воздействие резиновой смеси, содержащей наполнители. Точность обработки поверхностей фильеры должна быть на уровне микрон, так как любая царапина или неровность отпечатается на поверхности готового профиля.
Параллельно с изготовлением фильеры готовится резиновая смесь. В ООО «Хэбэй Сянхэ Резинопластиковые Изделия» мы используем собственные отработанные рецептуры. Процесс смешивания происходит в диспергаторах и вальцах, где сырье (каучук, сера, ускорители вулканизации, антиоксиданты, наполнители) тщательно гомогенизируется. Качество смешения напрямую влияет на однородность физических свойств профиля. Наличие непромесов (неперемешанных участков) может стать точкой инициирования разрыва при эксплуатации.
Настройка экструзионной линии — это искусство, требующее высокой квалификации оператора. Основные параметры, которые контролируются:
- Температурные зоны: Экструдер имеет несколько зон нагрева (загрузочная, пластицирующая, формующая). Температура должна повышаться постепенно, чтобы избежать преждевременной вулканизации (подвулканизации) внутри цилиндра, что может привести к засорению фильеры и остановке производства.
- Скорость вращения шнека: Определяет производительность и степень сдвига материала. Слишком высокая скорость может привести к перегреву резины из-за трения, слишком низкая — к неравномерности подачи.
- Скорость протяжки: Синхронизируется со скоростью выхода профиля из экструдера. Рассогласование этих скоростей приводит к растяжению или сжатию профиля, изменяя его размеры и внутренние напряжения.
Для вспененных профилей из EPDM процесс еще сложнее. В смесь добавляется порообразователь, который начинает выделять газ при определенной температуре. Критически важно попасть в «температурное окно»: если температура слишком низкая, вспенивание не произойдет; если слишком высокая, газ выделится слишком быстро, и структура пены станет крупной и нестабильной, а поверхность профиля покроется раковинами.
Мы часто видим, как конкуренты пытаются сэкономить на качестве стали для фильер, используя более дешевые аналоги. Это приводит к быстрому износу инструмента и изменению геометрии профиля уже после небольшой партии. Мы используем только сертифицированную инструментальную сталь, что гарантирует стабильность размеров на протяжении всего срока службы формы.
Действие на этом этапе: Запросите у поставщика информацию о материале фильеры и сроке ее гарантии. Это индикатор долгосрочной стабильности качества продукции.
Этап 4: Вулканизация и контроль геометрических параметров
После выхода из экструдера профиль попадает в канал вулканизации. Для EPDM наиболее распространен метод непрерывной вулканизации в горячем воздухе (Hot Air Vulcanization — HAV) или в микроволновом поле с последующей довулканизацией в горячем воздухе. Микроволновый нагрев позволяет быстро прогреть объем профиля, активируя вулканизацию изнутри, что особенно важно для толстостенных изделий. Горячий воздух затем завершает процесс, формируя качественную поверхность.
Длина канала вулканизации и скорость линии определяют время пребывания профиля при высокой температуре. Недовулканизированный профиль будет липким, иметь низкую прочность на разрыв и плохую эластичность. Перевулканизированный — станет хрупким и потеряет эластичность. Контроль степени вулканизации осуществляется через тесты на остаточную деформацию при сжатии и прочность на разрыв.
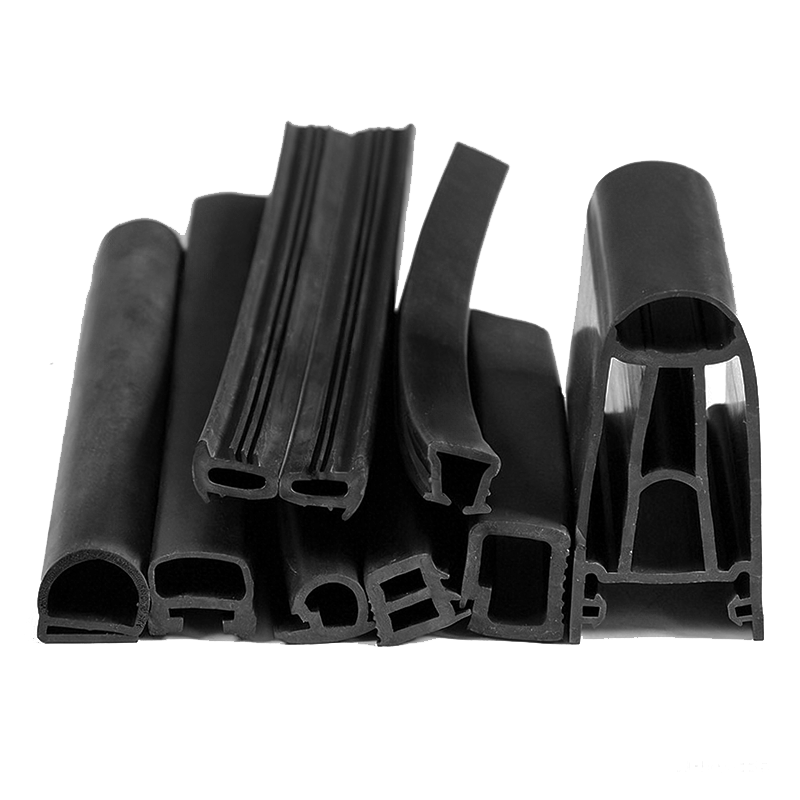
После охлаждения профиль проходит через лазерные измерительные системы или контрольные калибры. На этом этапе проверяются ключевые размеры: ширина, высота, толщина стенок. Допуски на размеры экструзионных профилей регламентируются стандартами, такими как DIN 7863 или ISO 3302-1. Класс точности обычно составляет T2 или T3 для сложных профилей. Важно понимать, что достичь допусков уровня металлообработки в резине невозможно из-за inherent нестабильности материала.
Частая ошибка, которую мы наблюдаем у новичков в отрасли, — это попытка измерять мягкий профиль жестким штангенциркулем без фиксации. Давление измерительного инструмента деформирует резину, давая ложные результаты. Правильный метод — использование оптических измерительных систем или проекционных экранов, либо измерение на специальных приспособлениях, фиксирующих профиль в свободном состоянии.
В нашей производственной базе площадью 8 000 кв. м оснастка для контроля качества включает в себя не только линейные измерения, но и проверку формы сечения с помощью проекторов. Это позволяет выявить даже малейшие отклонения в форме губок уплотнителя, которые могут критически повлиять на герметичность.
Действие на этом этапе: Уточните класс точности размеров, требуемый для вашего применения. Для большинства строительных задач достаточно класса T2, что позволяет оптимизировать стоимость производства.
Этап 5: Лабораторные испытания и валидация образца
Изготовление внешнего вида профиля — это только половина дела. Реальная ценность уплотнительного профиля из EPDM раскрывается в лабораторных испытаниях. Прежде чем отправить образец клиенту, наша внутренняя лаборатория проводит серию тестов, соответствующих требованиям ISO 9001 и отраслевым стандартам.
Ключевые тесты, которые мы выполняем для каждого нового типа профиля:
- Тест на старение в термошкафу: Образцы выдерживаются при повышенной температуре (например, +70°C или +100°C) в течение 70–168 часов. После этого измеряется изменение твердости, прочности на разрыв и удлинения при разрыве. Это позволяет прогнозировать срок службы уплотнения в реальных условиях. Хороший EPDM должен сохранять свои свойства практически неизменными.
- Тест на озоностойкость: EPDM известен своей выдающейся устойчивостью к озону, но это свойство должно быть подтверждено. Образцы подвергаются воздействию высокой концентрации озона под натяжением. Появление трещин недопустимо.
- Тест на сжатие (Compression Set): Профиль сжимается на 25% и выдерживается при повышенной температуре в течение 22 или 70 часов. После снятия нагрузки измеряется степень восстановления. Низкий процент остаточной деформации (менее 20-30%) говорит о том, что уплотнитель будет долго держать форму и обеспечивать герметичность.
- Адгезия (для коэкструдированных профилей): Если профиль состоит из твердой и мягкой части (например, для крепления и уплотнения одновременно), проверяется прочность связи между слоями. Расслоение недопустимо.
Один из наших клиентов столкнулся с проблемой быстрого выхода из строя уплотнителей в системах вентиляции из-за непредвиденного контакта с моющими средствами. Благодаря тому, что мы проводим тесты на химическую стойкость по запросу, мы смогли оперативно подобрать модификацию EPDM с повышенной устойчивостью к щелочам, решив проблему заказчика.
Все результаты испытаний протоколируются и документируются. Клиент получает не просто образец резины, а паспорт качества с конкретными цифрами. Это прозрачность, которая строит доверие.
Действие на этом этапе: Запросите отчет о лабораторных испытаниях (Test Report) для конкретной партии или типа материала. Это ваш страховой полис от некачественной продукции.
Этап 6: Согласование образца и подготовка к серийному производству
Когда лабораторные тесты пройдены, образцы отправляются заказчику для натурных испытаний. Это финальный этап перед запуском серии. Заказчик устанавливает профиль в свои конструкции, проверяет удобство монтажа, усилие закрытия, визуальное соответствие и герметичность.
На этом этапе возможны корректировки. Иногда оказывается, что теоретически рассчитанное усилие сжатия на практике ощущается иначе из-за трения о сопрягаемую поверхность. Или цвет профиля немного отличается от ожидаемого из-за освещения на объекте. Мы готовы внести изменения в рецептуру (для коррекции цвета или твердости) или в геометрию фильеры (для коррекции размеров) на основе обратной связи.
После утверждения образца подписывается спецификация, которая становится законом для серийного производства. Любое отклонение от утвержденной спецификации считается браком. В ООО «Хэбэй Сянхэ Резинопластиковые Изделия» мы храним эталонные образцы и настроенные параметры оборудования для каждого проекта, что обеспечивает высокую повторяемость от партии к партии.
Подготовка к серии также включает планирование логистики. Учитывая, что резиновые профили могут быть объемными, но легкими, важна эффективная упаковка. Мы используем картонные коробки или деревянные паллеты с усиленной защитой, чтобы предотвратить деформацию профиля при транспортировке. Длинные профили часто поставляются в бухтах, если их радиус изгиба позволяет это без повреждения.
Срок выполнения заказов в среднем составляет 2–3 недели после подтверждения заказа и получения предоплаты. Это возможно благодаря четкой организации производственного цикла и наличию запасов сырья на складе.
Действие на этом этапе: Проведите натурные испытания в реальных условиях эксплуатации, а не только в офисе. Это выявит скрытые проблемы монтажа.
Почему выбор правильного партнера критичен для успеха проекта
Рынок наполнен предложениями, но не все производители обладают компетенциями для полноценной разработки. Многие работают только по готовым чертежам, перекладывая ответственность за функциональность на заказчика. Другие не имеют собственной лаборатории, полагаясь на сертификаты сырья, что не гарантирует качества готового изделия.
ООО «Хэбэй Сянхэ Резинопластиковые Изделия» позиционирует себя как надежный партнер в области герметизации и виброизоляции. Мы объединяем научные исследования и разработки, серийное производство и комплексное сервисное обслуживание. Наш опыт работы с более чем 1 000 клиентов, включая ведущие предприятия в сфере высокотехнологичного оборудования и новой энергетики, позволяет нам предлагать решения, которые работают.
Наши ключевые преимущества, которые влияют на ваш бизнес:
- Собственные рецептуры: Мы не просто покупаем смесь, мы создаем её. Это дает гибкость в адаптации свойств под ваши нужды.
- Полный цикл контроля: От входного контроля сырья до финальных испытаний. Никаких сюрпризов в серии.
- Гибкость OEM/ODM: Мы готовы работать как с вашими чертежами, так и помогать в разработке с нуля.
- Стабильность поставок: Масштабные производственные мощности позволяют нам гарантировать сроки даже при крупных оптовых заказах.
Выбор партнера для разработки уплотнительного профиля из EPDM — это инвестиция в надежность вашего конечного продукта. Дешевый профиль, вышедший из строя через год, обойдется вам дороже, чем качественный профиль с 10-летней гарантией, учитывая затраты на замену, логистику и репутационные риски.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) на разработку индивидуального профиля?
Минимальный объем заказа зависит от сложности профиля и типа экструзии. Для стандартных сплошных профилей MOQ обычно составляет 500–1000 метров. Для сложных коэкструдированных или вспененных профилей MOQ может быть выше из-за необходимости настройки линии. Однако для этапа прототипирования мы можем изготовить небольшую партию (50–100 метров) за дополнительную плату, чтобы покрыть затраты на переналадку. Обсудите ваши потребности с нашим менеджером, мы всегда ищем гибкие решения.
Сколько времени занимает изготовление пресс-формы и первого образца?
Изготовление пресс-формы (фильеры) обычно занимает 7–10 рабочих дней. После этого требуется 1–2 дня на настройку экструзионной линии и изготовление опытной партии. Таким образом, первый образец вы получаете примерно через 2 недели после утверждения чертежа и оплаты инструмента. Сложные многосоставные формы могут требовать больше времени.
Можно ли изменить твердость профиля после изготовления формы?
Да, твердость профиля определяется рецептурой резиновой смеси, а не геометрией формы. Вы можете заказать тот же профиль с твердостью 50 Shore A, 60 Shore A или 70 Shore A, используя одну и ту же фильеру. Однако следует учитывать, что изменение твердости может незначительно повлиять на размеры из-за разной усадки материалов, поэтому при кардинальной смене твердости рекомендуется проверка размеров.
Какие сертификаты имеет ваша продукция?
Наша система управления качеством сертифицирована по ISO 9001. Продукция производится в соответствии с международными стандартами, такими как DIN, ISO и ASTM. По запросу мы можем предоставить материалы тестов на соответствие специфическим требованиям, таким как RoHS, REACH или ГОСТ. Для рынков ЕАЭС мы готовы сопровождать продукцию необходимыми декларациями соответствия.
Как упаковывается профиль для международной доставки?
Мы используем упаковку, предотвращающую деформацию и повреждение. Профили сматываются в бухты определенного диаметра (чтобы не превысить предел изгиба) или нарезаются в длину. Бухты упаковываются в прочные картонные коробки или полиэтиленовую пленку. Для морских перевозок используются деревянные паллеты с фиксацией стретч-пленкой и ремнями. Маркировка включает информацию о заказе, длине и артикуле.
Заключение
Процесс разработки индивидуального уплотнительного профиля из EPDM — это последовательность инженерных решений, каждое из которых влияет на финальное качество продукта. От правильного выбора марки резины и учета усадки до точной настройки экструдера и строгого лабораторного контроля — каждый шаг важен. Понимание этих этапов позволяет вам, как заказчику, грамотно ставить задачи и оценивать предложения поставщиков.
Не рискуйте качеством вашего продукта, доверяя его производителям без собственной инженерной базы. Выбирайте партнеров, которые способны доказать качество цифрами и тестами. ООО «Хэбэй Сянхэ Резинопластиковые Изделия» готово стать вашим надежным звеном в цепи поставок, обеспечивая стабильность, качество и техническую поддержку на всех этапах сотрудничества.
Если у вас есть чертеж или идея для нового уплотнительного решения, свяжитесь с нами сегодня. Наши инженеры готовы провести бесплатный анализ вашего технического задания и предложить оптимальную стратегию реализации.
Узнать больше о производстве уплотнительных профилей из EPDM