+86-18853232260
-


-


-


-


WeChat

-


WhatsApp


Пыле- и маслостойкий пористый уплотнитель из нитрила – OEM
2026-10-14
- Технические характеристики нитрилового вспененного уплотнителя: почему NBR?
- Сравнение материалов: когда выбирать пористый NBR вместо EPDM или PVC
- Риски некачественного OEM-производства: урок из практики
- Процесс OEM-разработки: от чертежа до серийной партии
- Логистика и коммерческие условия сотрудничества
- Часто задаваемые вопросы (FAQ) по нитриловым уплотнителям
- Заключение: инвестиция в надежность вашего продукта
Главное за 30 секунд
- Материал и стойкость: Вспененный нитрил (NBR) обеспечивает непревзойденную защиту от масел, топлива и абразивной пыли, сохраняя эластичность в диапазоне от -40°C до +120°C, что критично для промышленного оборудования.
- OEM-гибкость и точность: Производство по индивидуальным чертежам с допусками ±0.5 мм позволяет интегрировать уплотнители в сложные узлы без доработки посадочных мест, снижая затраты на сборку.
- Надежность поставок: Собственная лаборатория контроля качества ISO 9001 и цикл производства 2–3 недели гарантируют стабильность характеристик партии и отсутствие простоев на вашем конвейере.
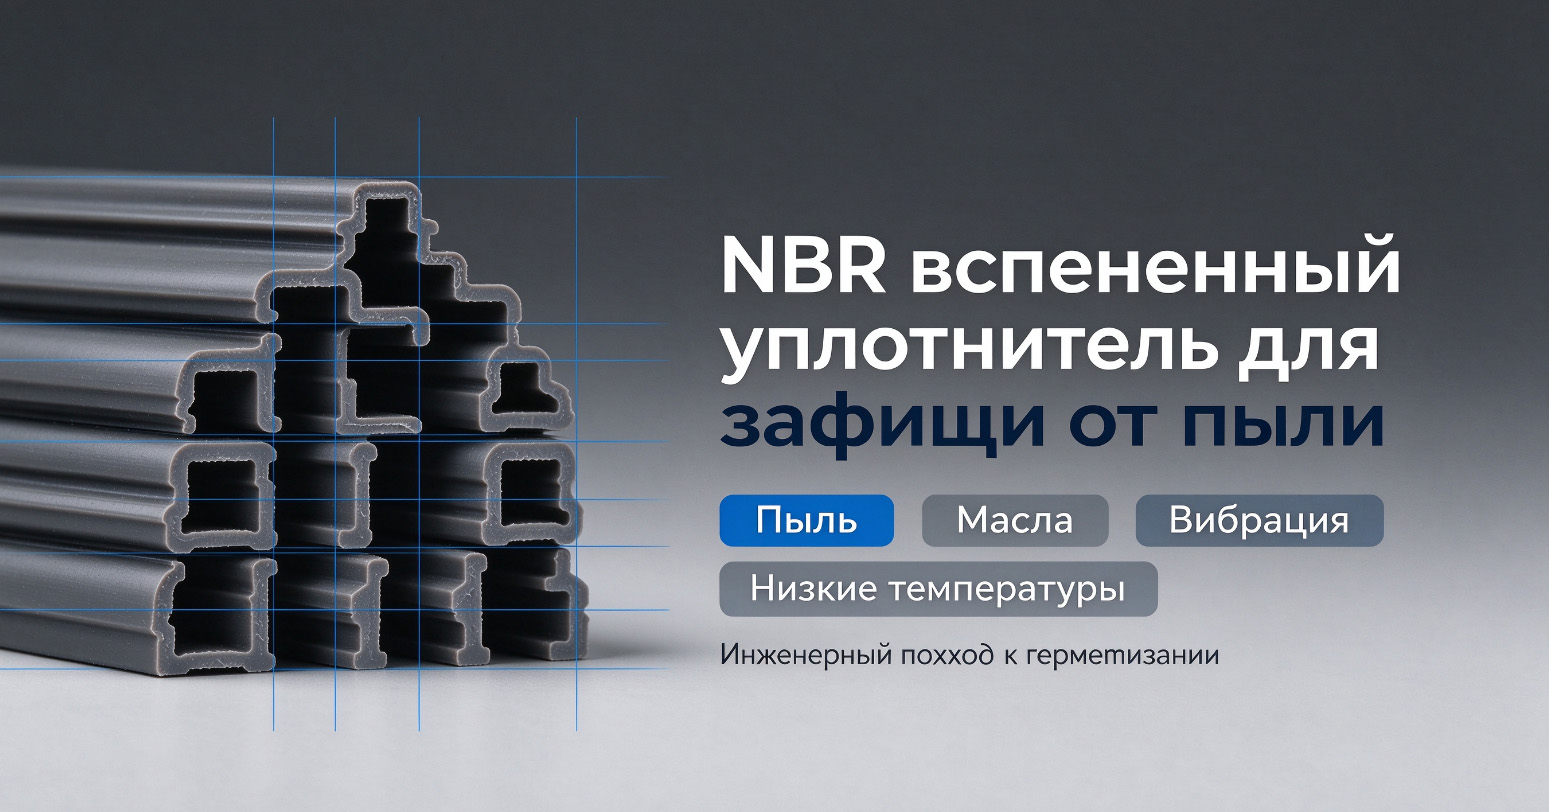
В условиях современного промышленного производства герметизация узлов перестала быть второстепенной задачей. Инженеры все чаще сталкиваются с агрессивными средами, где традиционные уплотнители из EPDM или силикона не выдерживают контакта с техническими маслами, смазками или топливом. Именно здесь на первый план выходит пыле- и маслостойкий пористый уплотнитель из нитрила. Этот материал сочетает в себе легкость вспененной структуры и химическую инертность бутадиен-нитрильного каучука (NBR), решая комплексные задачи виброизоляции и защиты от проникновения загрязнений.
Для технических директоров и закупщиков выбор правильного OEM-партнера означает не просто покупку метража резины, а обеспечение бесперебойной работы конечного продукта. Ошибка в подборе плотности или рецептуры смеси может привести к потере герметичности уже через несколько месяцев эксплуатации. В этой статье мы разберем технические нюансы выбора нитриловых профилей, риски использования некачественных аналогов и преимущества работы с прямым производителем, таким как ООО «Хэбэй Сянхэ Резинопластиковые Изделия».
Технические характеристики нитрилового вспененного уплотнителя: почему NBR?
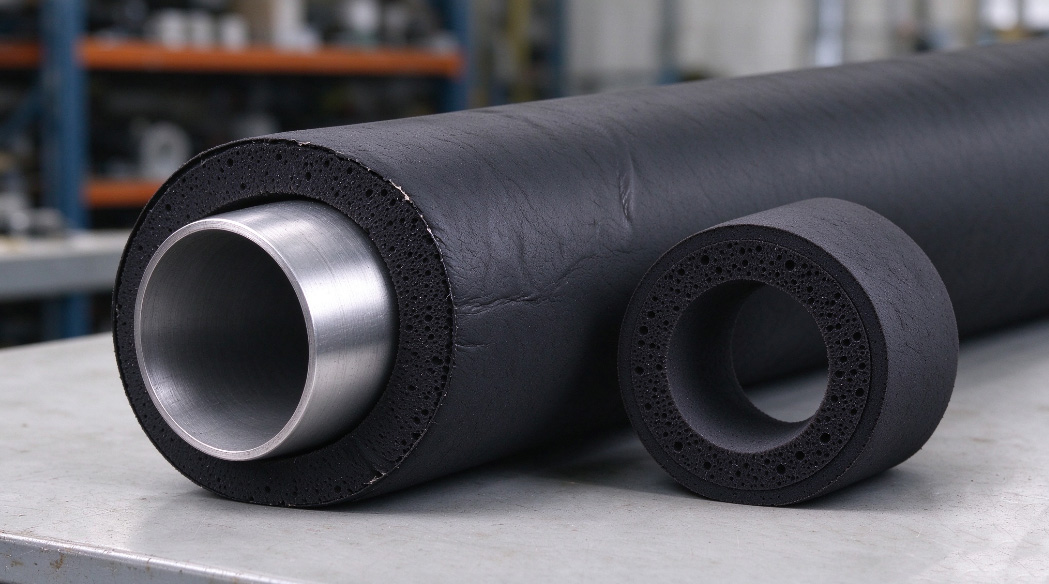
Бутадиен-нитрильный каучук (NBR) является стандартом де-факто для применений, контактирующих с углеводородами. Однако сплошная резина часто оказывается слишком жесткой для динамических соединений или требует значительного усилия сжатия. Вспененная (пористая) структура решает эту проблему, предлагая оптимальный баланс между компрессионным усилием и восстановлением формы.
Ключевым параметром при заказе OEM-уплотнителей из нитрила является плотность материала. Мы производим профили с плотностью от 0.4 г/см³ до 0.8 г/см³. Более низкая плотность обеспечивает лучшую амортизацию вибраций, тогда как высокая плотность гарантирует устойчивость к экстремальному давлению и механическим нагрузкам. Важно понимать, что пористость не должна компрометировать целостность поверхностного слоя («кожи») уплотнителя. Наши экструзионные линии настроены так, чтобы создавать гладкую внешнюю оболочку, которая эффективно отталкивает пыль и грязь, предотвращая их проникновение в открытые ячейки внутренней структуры.
Термостойкость нитрила позволяет эксплуатировать изделия в диапазонах, недоступных для многих других эластомеров. Стандартные рецептуры стабильны при температурах от -40°C до +100°C, а специализированные смеси выдерживают кратковременный нагрев до +120°C. Это делает их идеальными для подкапотного пространства автомобилей, корпусов промышленного оборудования и энергетических установок.
Инженерный совет: При проектировании узла учитывайте коэффициент сжатия. Для пористого нитрила рекомендуемое сжатие составляет 20–30%. Превышение этого лимита приведет к быстрой усталости материала и потере герметизирующих свойств.
Сравнение материалов: когда выбирать пористый NBR вместо EPDM или PVC
Частая ошибка при закупках — использование универсальных уплотнителей из EPDM (этиленпропиленового каучука) в масляных средах. EPDM отлично сопротивляется озону и погодным условиям, но быстро разрушается при контакте с минеральными маслами и бензином. Напротив, ПВХ (PVC) дешев, но теряет эластичность на морозе и имеет низкую стойкость к истиранию.
Ниже приведена сравнительная таблица, помогающая обосновать выбор нитрилового уплотнителя для ваших технических нужд:
| Параметр | Пористый NBR (Нитрил) | Пористый EPDM | Пористый PVC (ПВХ) |
|---|---|---|---|
| Стойкость к маслам и топливу | Отличная (до 40% набухания) | Плохая (разрушение структуры) | Средняя (зависит от пластификаторов) |
| Температурный диапазон | -40°C … +120°C | -50°C … +150°C | -20°C … +70°C |
| Восстановление после сжатия | Высокое (>90%) | Очень высокое (>95%) | Низкое (риск остаточной деформации) |
| Стоимость | Средняя/Высокая | Средняя | Низкая |
| Применение | Двигатели, гидравлика, станки | Фасады, окна, уличное оборудование | Бытовая техника, легкие кожухи |
Как видно из данных, если ваш продукт работает в контакте со смазочными материалами или в условиях повышенной вибрации в машиностроении, пыле- и маслостойкий пористый уплотнитель из нитрила является единственным технически грамотным выбором. Экономия на материале здесь оборачивается дорогостоящими гарантийными случаями.
Риски некачественного OEM-производства: урок из практики
В нашей инженерной практике был показателен случай с клиентом из сектора производства насосного оборудования. Закупщик решил сэкономить и заказал партию нитриловых шнуров у поставщика, который не проводил входной контроль сырья. Внешне профили выглядели идентично нашим образцам, однако через три месяца эксплуатации клиенты заказчика начали сообщать о течах масла.
Лабораторный анализ показал, что производитель использовал вторичный нитрил с нарушением пропорций серы и ускорителей вулканизации. Это привело к двум критическим дефектам:
- Неоднородная пористость: внутри профиля образовались крупные каверны, которые схлопнулись под давлением, не обеспечивая нужного усилия прижима.
- Ускоренное старение: отсутствие антиоксидантов вызвало растрескивание поверхности уже через 2000 часов работы.
Итогом стала замена всей партии уплотнителей за счет производителя насосов и потеря репутации на рынке. Чтобы избежать подобных сценариев, компания ООО «Хэбэй Сянхэ Резинопластиковые Изделия» внедрила многоуровневую систему контроля. Каждая партия сырья тестируется на вязкость по Муни и содержание летучих веществ. Готовая продукция проходит проверку на геометрические размеры и тест на сжатие. Мы предоставляем протоколы испытаний вместе с каждой отгрузкой, что дает вам полную прозрачность качества.
Процесс OEM-разработки: от чертежа до серийной партии
Заказ нестандартных уплотнительных профилей — это сложный технологический процесс, требующий слаженной работы инженеров и технологов. Мы оптимизировали этот путь, чтобы сократить время выхода на рынок (Time-to-Market) для наших партнеров.
1. Анализ технического задания и подбор рецептуры
Все начинается с вашего чертежа или 3D-модели. Наши инженеры анализируют условия эксплуатации: тип масла, давление, скорость движения узла. На основе этих данных подбирается конкретная марка NBR. Например, для высоконагруженных узлов мы предлагаем смеси с повышенным содержанием акрилонитрила (до 45%), что максимизирует маслостойкость.
2. Проектирование и изготовление пресс-формы
Для экструзии пористых профилей требуется прецизионный инструмент. Мы используем сталь высокого качества для формообразующих каналов, что обеспечивает стабильность геометрии на протяжении всего срока службы инструмента. Срок изготовления опытной пресс-формы составляет 7–10 дней.
3. Изготовление опытного образца и валидация
Первая партия образцов отправляется на согласование. Вы можете проверить посадку уплотнителя в реальном узле. При необходимости мы оперативно вносим корректировки в профиль инструмента. Этот этап критически важен для исключения ошибок монтажа на финальном конвейере.
4. Серийное производство и контроль качества
После утверждения образца запускается серийное производство. Наши экструзионные линии оснащены лазерными сканерами, которые в режиме реального времени мониторят диаметр и форму профиля. Любое отклонение свыше 0.2 мм автоматически останавливает линию для настройки. Это гарантирует, что каждый метр продукции соответствует утвержденному образцу.
Важно: Мы рекомендуем заказывать пробную партию перед размещением крупного оптового заказа. Это позволит вам оценить не только качество продукта, но и логистические процессы.
Логистика и коммерческие условия сотрудничества
Для B2B-закупщиков надежность поставок не менее важна, чем качество продукта. Производственная база ООО «Хэбэй Сянхэ Резинопластиковые Изделия» площадью 8 000 кв. м позволяет нам принимать крупные заказы и поддерживать стабильный темп отгрузок. Средний срок выполнения заказа составляет 2–3 недели после подтверждения и получения предоплаты. Это конкурентное преимущество на фоне европейских производителей, где сроки могут достигать 6–8 недель.
Мы работаем по международным стандартам Incoterms (EXW, FOB, CIF, DDP), предлагая гибкие варианты доставки до склада клиента. Упаковка производится в усиленные картонные коробки или на деревянных паллетах, что исключает деформацию мягких пористых профилей при транспортировке. Гарантийный срок на нашу продукцию составляет 10 лет при соблюдении условий эксплуатации, что подтверждает нашу уверенность в долговечности материалов.
Наш опыт работы с более чем 1000 клиентами, включая лидеров энергетики и автомобилестроения, позволил нам отточить процессы документооборота. Мы предоставляем полный пакет сертификатов, включая декларации соответствия ТР ТС, что упрощает таможенную очистку и ввод продукции в оборот на территории РФ и стран ЕАЭС.
Часто задаваемые вопросы (FAQ) по нитриловым уплотнителям
Какой минимальный объем заказа (MOQ) для OEM-производства?
Стандартный минимальный заказ для индивидуальных профилей составляет 500–1000 метров, в зависимости от сложности сечения. Для стандартных размеров MOQ может быть ниже. Мы готовы обсуждать условия для стартапов и небольших серий, предлагая компромиссные решения по стоимости оснастки.
Можно ли получить уплотнители с клеевым слоем?
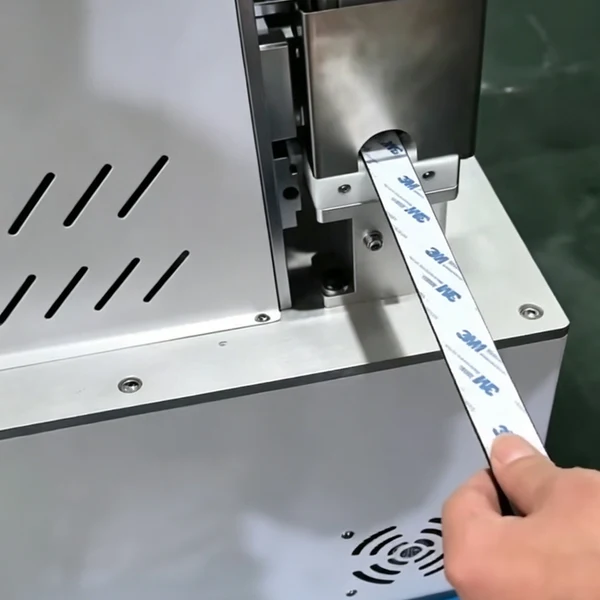
Да, мы наносим самоклеящийся слой (PSA) на одну из сторон профиля. Используется высокоадгезивный акриловый клей, устойчивый к температурным перепадам. Это значительно ускоряет монтаж уплотнителя на конвейере заказчика, исключая необходимость использования дополнительных клеевых составов.
Как хранить пористый нитрил до монтажа?
Нитриловые уплотнители следует хранить в сухом, прохладном месте, защищенном от прямых солнечных лучей и источников озона (например, электродвигателей). Рекомендуемая температура хранения: от +5°C до +25°C. При соблюдении этих условий материал сохраняет свои свойства в течение нескольких лет до установки.
Заключение: инвестиция в надежность вашего продукта
Выбор пыле- и маслостойкого пористого уплотнителя из нитрила — это стратегическое решение, влияющее на долговечность и репутацию вашего оборудования. Сотрудничество с проверенным производителем, таким как ООО «Хэбэй Сянхэ Резинопластиковые Изделия», позволяет исключить риски брака, снизить общую стоимость владения продуктом и обеспечить бесперебойность поставок.
Мы не просто продаем резину; мы предлагаем инженерные решения для герметизации. Наша лаборатория, современное оборудование и ориентация на долгосрочное партнерство делают нас надежным звеном в вашей цепочке поставок.
Готовы обсудить ваш проект? Запросите коммерческое предложение и технический паспорт прямо сейчас. Наши инженеры помогут подобрать оптимальную конфигурацию профиля и рассчитают стоимость оснастки в течение 24 часов.