+86-18853232260
-


-


-


-


WeChat

-


WhatsApp


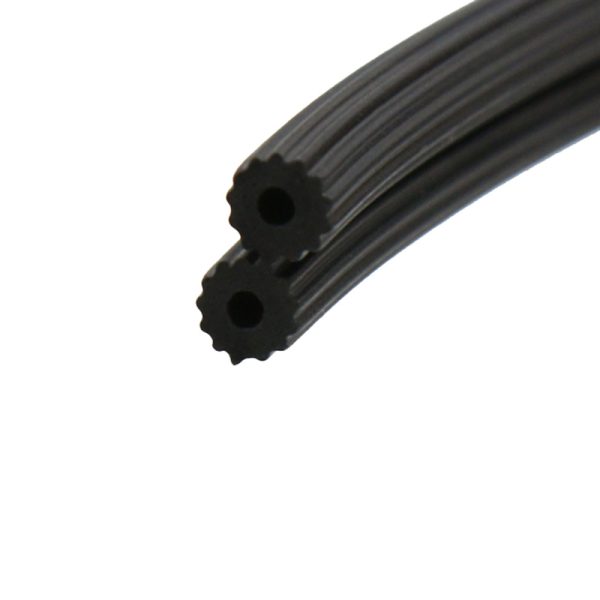
Стандарты качества для вспененного профиля из силикона пищевого класса
2026-08-08
- Почему стандарты качества критичны для силиконового уплотнительного профиля
- Нормативная база: ГОСТ, ISO и международные сертификаты для пищевого силикона
- Технические характеристики: как параметры влияют на долговечность уплотнения
- Производственный процесс: от экструзии до контроля качества
- Применение в различных отраслях: специфика требований
- Как выбрать надежного поставщика: критерии оценки
- Часто задаваемые вопросы
- Заключение: инвестиция в качество и безопасность
Почему стандарты качества критичны для силиконового уплотнительного профиля
В промышленной герметизации ошибка в выборе материала стоит дороже, чем сама деталь. Уплотнительный профиль из силикона пищевого класса — это не просто резиновая лента. Это барьер, защищающий продукт от загрязнения, а оборудование — от утечек и вибраций. В нашей практике мы регулярно сталкиваемся с ситуациями, когда экономия на входном контроле сырья приводила к остановке производственной линии через три месяца эксплуатации. Силикон разрушался под воздействием температурных перепадов, терял эластичность и начинал выделять микрочастицы.
Рынок перенасыщен предложениями, но лишь малая часть производителей соблюдает строгие нормы для пищевой и медицинской отраслей. Стандарты качества здесь диктуют не только химический состав смеси, но и геометрию экструзии, плотность вспенивания и отсутствие пор на поверхности. Для закупщиков и инженеров понимание этих нюансов становится ключевым фактором снижения рисков. Если профиль не соответствует сертификатам FDA или EU 10/2011, вся партия готовой продукции может быть забракована санитарными службами.
Мы анализируем требования к силиконовым профилям, опираясь на опыт поставок более чем для 1000 клиентов. Наша цель — показать, как отличить качественный продукт от контрафакта, и почему параметры твердости, плотности и миграции веществ должны проверяться в лабораторных условиях, а не «на глаз». Выбор правильного поставщика, такого как ООО «Хэбэй Сянхэ Резинопластиковые Изделия», позволяет избежать скрытых дефектов, которые проявляются только в процессе реальной эксплуатации.
Нормативная база: ГОСТ, ISO и международные сертификаты для пищевого силикона
Работа с пищевыми продуктами накладывает жесткие ограничения на материалы, контактирующие с ними. В России и странах СНГ базовым документом часто служит ГОСТ, однако для экспортной продукции или оборудования международного класса требуются более универсальные стандарты. Понимание разницы между ними помогает правильно сформулировать техническое задание.
Европейские нормы (EU 10/2011 и LFGB)
Регламент ЕС № 10/2011 является основным документом для материалов, контактирующих с пищей, в Европейском союзе. Он устанавливает список разрешенных веществ и пределы их миграции в пищевые симулянты. Для силиконового профиля это означает, что ни один компонент смеси — ни катализатор, ни пигмент, ни наполнитель — не должен переходить в пищу в количествах, превышающих установленные лимиты.
Немецкий стандарт LFGB (Lebensmittel- und Futtermittelgesetzbuch) идет еще дальше. Раздел §30 и §31 запрещают выделение вредных веществ в концентрациях, опасных для здоровья человека. Тесты по LFGB включают проверку на органолептические свойства: профиль не должен изменять вкус, запах или цвет продукта. В нашей лаборатории мы проводим имитационные тесты, погружая образцы силикона в кислые, жирные и спиртовые среды при повышенных температурах. Только после подтверждения отсутствия миграции профиль получает допуск к использованию в пищевом оборудовании.
Американский стандарт FDA (21 CFR)
Управление по санитарному надзору за качеством пищевых продуктов и медикаментов США (FDA) регулирует использование силикона через свод правил 21 CFR Part 177.2600. Этот стандарт классифицирует силиконовые эластомеры для многократного контакта с пищей. Ключевое отличие FDA от европейских норм заключается в методе экстракции. FDA требует использования н-гексана и дистиллированной воды для проверки остаточных летучих веществ.
Для производителя это означает необходимость использования высокочистого сырья. Обычный технический силикон не пройдет тест FDA из-за высокого содержания низкомолекулярных циклических силоксанов. Мы используем специальные платиновые катализаторы отверждения, которые обеспечивают полную полимеризацию и минимизируют остаточные вещества. Сертификат соответствия FDA является обязательным требованием для поставок оборудования на рынок Северной Америки.
Российские стандарты и санитарные нормы
На территории Российской Федерации действуют санитарно-эпидемиологические правила и нормы (СанПиН), а также технические регламенты Таможенного союза (ТР ТС). Для резиновых и силиконовых изделий, контактирующих с пищей, критически важно наличие заключения эксперта о соответствии гигиеническим нормативам. Документ подтверждает, что материал не выделяет токсичных веществ в количествах, превышающих предельно допустимые концентрации (ПДК).
Часто покупатели путают наличие сертификата ISO 9001 с разрешением на пищевой контакт. Это ошибка. ISO 9001 подтверждает наличие системы менеджмента качества на производстве, но не гарантирует безопасность самого материала для здоровья. Поэтому при закупке уплотнительного профиля из силикона необходимо требовать два документа: сертификат системы качества завода и гигиеническое заключение на конкретную марку силиконовой смеси.
Рекомендация: Перед размещением заказа запросите у поставщика копии действующих сертификатов именно на ту рецептуру силикона, которая будет использоваться в вашем заказе. Проверьте даты выдачи и область применения.
Технические характеристики: как параметры влияют на долговечность уплотнения
Геометрия и физико-механические свойства профиля определяют его работоспособность в конкретных условиях. Ошибка в подборе твердости или плотности приводит к быстрому износу или недостаточной герметизации. Рассмотрим ключевые параметры, которые мы контролируем на каждом этапе производства.
Твердость по Шору (Shore A)
Твердость силикона измеряется по шкале Шора А и обычно варьируется от 30 до 80 единиц для уплотнительных профилей. Для пищевого оборудования чаще всего используются профили с твердостью 40–60 Shore A. Мягкие профили (30–40 Shore A) обеспечивают лучшую конформность и герметизацию неровных поверхностей, но менее устойчивы к механическому истиранию. Жесткие профили (70–80 Shore A) лучше держат форму при высоком давлении, но требуют идеальной геометрии сопрягаемых деталей.
В практике ООО «Хэбэй Сянхэ Резинопластиковые Изделия» мы наблюдали случаи, когда клиенты заказывали профиль 70 Shore A для дверей холодильных камер с частым открытием. Результатом стала быстрая потеря упругости и появление зазоров. После замены на профиль 50 Shore A с оптимизированной формой сечения проблема была решена. Важно понимать: твердость не является константой. Она может меняться в зависимости от температуры эксплуатации. Качественный силикон сохраняет стабильность показаний в диапазоне от -60°C до +200°C.
Плотность вспененного силикона
Вспененные профили отличаются от монолитных наличием ячеистой структуры. Плотность таких профилей составляет от 0,3 до 0,8 г/см³. Низкая плотность обеспечивает высокую сжимаемость и отличное восстановление формы, что критично для динамических уплотнений. Однако слишком низкая плотность снижает прочность на разрыв и устойчивость к проколам.
Мы используем технологию контролируемого вспенивания, которая позволяет создавать однородную мелкоячеистую структуру без крупных пустот. Крупные поры становятся точками напряжения, где начинается разрушение материала при циклических нагрузках. Контроль плотности осуществляется методом гидростатического взвешивания на каждой партии экструзии. Допустимое отклонение составляет не более ±0,05 г/см³ от заявленного значения.
Коэффициент сжатия и остаточная деформация
Способность профиля возвращаться в исходное состояние после снятия нагрузки называется остаточной деформацией сжатия. Для качественного пищевого силикона этот показатель не должен превышать 10–15% после 22 часов нагрузки при температуре 70°C. Высокая остаточная деформация означает, что уплотнение «просядет» и перестанет выполнять свою функцию.
Этот параметр напрямую зависит от качества вулканизации. Недостаточно отвержденный силикон будет иметь высокую остаточную деформацию. В нашей лаборатории мы проводим ускоренные тесты на старение, моделируя годы эксплуатации за несколько дней. Это позволяет нам гарантировать, что профиль сохранит свои уплотняющие свойства в течение всего срока службы оборудования.
| Параметр | Типичное значение для пищевого силикона | Влияние на эксплуатацию |
|---|---|---|
| Твердость (Shore A) | 40 – 60 ед. | Баланс между герметичностью и устойчивостью к истиранию |
| Плотность (вспененный) | 0,45 – 0,65 г/см³ | Определяет мягкость прилегания и вес конструкции |
| Рабочая температура | -60°C … +200°C | Стабильность свойств в холодильниках и печах |
| Остаточная деформация | < 15% | Долговечность уплотнения, отсутствие «проседания» |
| Прочность на разрыв | > 4,0 МПа | Устойчивость к монтажным натяжениям |
Производственный процесс: от экструзии до контроля качества
Качество силиконового профиля закладывается на этапе подготовки сырья и формируется в процессе экструзии. Нарушение технологического режима на любом этапе приводит к браку, который невозможно исправить постфактум. Мы внедрили многоуровневую систему контроля, исключающую попадание некондиционной продукции к клиенту.
Подготовка силиконовой смеси
Использование готовых компаундов от проверенных поставщиков — первый шаг к стабильности. Однако даже лучшее сырье требует правильной подготовки. Смешивание базового полимера с катализатором и наполнителями происходит в вакуумных месильных машинах. Вакуум необходим для удаления пузырьков воздуха, которые могут остаться в массе и стать дефектами в готовом профиле.
ООО «Хэбэй Сянхэ Резинопластиковые Изделия» располагает собственными рецептурами, адаптированными под специфические требования разных отраслей. Например, для молочной промышленности мы добавляем специальные присадки, повышающие устойчивость силикона к частой мойке щелочными растворами. Каждая партия сырья проходит входной контроль: проверяется вязкость, содержание летучих веществ и цвет.
Экструзия и вулканизация
Процесс формования профиля происходит в экструдерах с точным контролем температуры зон. Для вспененного силикона критически важен профиль температуры по длине экструдера. Слишком быстрый нагрев приводит к преждевременному вспениванию и разрыву поверхности («апельсиновая корка»). Слишком медленный — к неполному раскрытию ячеек и высокой плотности.
Вулканизация (отверждение) осуществляется в длинных туннельных печах. Мы используем метод горячей воздушной вулканизации, который обеспечивает равномерный прогрев профиля по всему сечению. Скорость линии экструзии синхронизирована с температурой печи, что позволяет достичь оптимальной степени сшивки полимерных цепей. Именно полная вулканизация гарантирует отсутствие запаха и миграции веществ.
Лабораторный контроль и тестирование
Готовая продукция не покидает цех без прохождения серии испытаний. Наша внутренняя лаборатория оснащена приборами для измерения твердости, плотности, прочности на разрыв и удлинения при разрыве. Особое внимание уделяется визуальному контролю: профиль проверяется на наличие раковин, трещин, изменений цвета и геометрических отклонений.
Мы также проводим тесты на старение в термокамерах. Образцы выдерживаются при температуре 200°C в течение 70 часов, после чего проверяются изменения их физических свойств. Если изменение твердости превышает 5 единиц, а прочности на разрыв — 20%, партия бракуется. Такой жесткий контроль позволяет нам предоставлять гарантию 10 лет на нашу продукцию при соблюдении условий эксплуатации.
Важно: Не все поставщики имеют собственные лаборатории. Отсутствие внутреннего контроля означает, что качество продукции зависит от случая. Требуйте протоколы испытаний для каждой партии.
Применение в различных отраслях: специфика требований
Силиконовый уплотнительный профиль используется в самых разных сферах, и требования к нему сильно различаются. То, что подходит для бытовой техники, может быть неприемлемо для фармацевтического производства. Рассмотрим основные отрасли и их специфические запросы.
Пищевая промышленность и производство напитков
Здесь главными врагами уплотнений являются частые циклы мойки, агрессивные моющие средства и переменные температуры. Профили для конвейерных линий, холодильных камер и резервуаров должны выдерживать воздействие пара, горячей воды и химических реагентов. Кроме того, поверхность профиля должна быть гладкой, чтобы на ней не скапливались бактерии и остатки продуктов.
Мы поставляем вспененные силиконовые профили для крупных производителей напитков. Основная задача — герметизация дверей холодильных складов. Профиль должен сохранять эластичность при -30°C и обеспечивать плотное прилегание, чтобы минимизировать потери холода. Наши решения позволяют снизить энергопотребление холодильных установок на 15–20% за счет улучшения герметичности контура.
Фармацевтика и медицинское оборудование
В этой отрасли требования к чистоте максимальны. Силикон не должен содержать никаких животных компонентов, латекса или тяжелых металлов. Часто требуется прозрачность или определенный цвет для идентификации узлов. Профили используются в герметизации автоклавов, стерилизаторов и диагностического оборудования.
Один из наших клиентов, производитель медицинских анализаторов, столкнулся с проблемой помутнения силиконовых уплотнений после многократных циклов стерилизации. Это приводило к ложным срабатываниям датчиков. Мы разработали специальную рецептуру высокопрозрачного силикона с повышенной термостабильностью, которая решила проблему и прошла валидацию по стандартам GMP.
Бытовая техника и электроника
В стиральных машинах, посудомойках и кофемашинах силиконовые профили работают в условиях постоянной влажности и вибрации. Здесь важна не только пищевая безопасность, но и устойчивость к гидролизу и механическая прочность. Вспененные профили часто используются для шумоизоляции и виброгашения корпусов приборов.
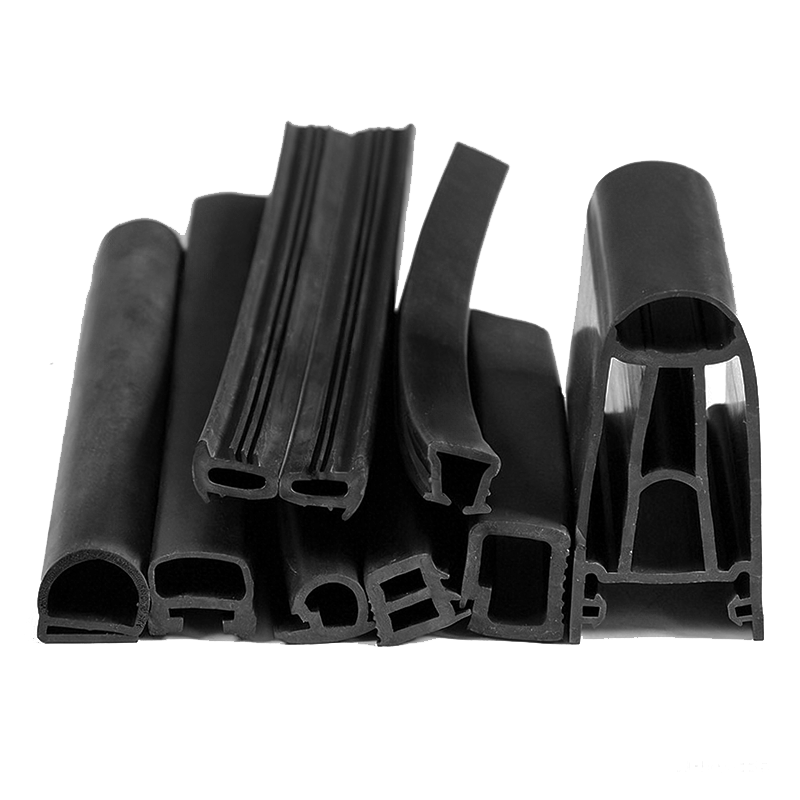
Компания ООО «Хэбэй Сянхэ Резинопластиковые Изделия» производит нестандартные профили сложного сечения для ведущих брендов бытовой техники. Возможность точного воспроизведения геометрии позволяет нашим клиентам упростить сборку устройств и улучшить их акустические характеристики.
Как выбрать надежного поставщика: критерии оценки
Выбор партнера по поставке уплотнительных профилей — это стратегическое решение. Цена за килограмм материала часто вводит в заблуждение, скрывая реальные затраты на брак, простои и рекламации. Вот ключевые критерии, на которые следует обращать внимание.
- Наличие собственной лаборатории. Поставщик должен иметь возможность проводить физико-химические испытания на месте. Это ускоряет процесс согласования образцов и гарантирует стабильность качества от партии к партии.
- Опыт работы с пищевыми стандартами. Запросите примеры реализованных проектов в пищевой или медицинской отрасли. Наличие сертификатов FDA, LFGB или аналогичных является обязательным.
- Гибкость производства. Возможность быстрого изготовления опытных образцов и адаптации пресс-форм под чертежи заказчика. Средний срок выполнения заказа в 2–3 недели говорит о высокой организованности процессов.
- Прозрачность происхождения сырья. Хороший поставщик всегда укажет бренд и тип используемого силиконового компаунда. Использование вторичного сырья для пищевого профиля недопустимо.
- Логистика и упаковка. Силикон легко повреждается при неправильной транспортировке. Упаковка должна защищать профиль от деформации, пыли и влаги. Использование деревянных паллет и усиленных картонных коробок — стандарт качества.
Мы рекомендуем запрашивать не только коммерческое предложение, но и техническую карту материала (TDS) и паспорт безопасности (MSDS). Сравнение этих документов у разных поставщиков поможет выявить несоответствия и сделать осознанный выбор.
Часто задаваемые вопросы
Можно ли использовать обычный силикон вместо пищевого?
Нет, это категорически не рекомендуется. Обычный технический силикон может содержать пластификаторы, катализаторы оловянного типа и другие добавки, которые мигрируют в продукты питания. Это может изменить вкус пищи и представлять риск для здоровья. Пищевой силикон производится из высокоочищенного сырья и отверждается безопасными катализаторами (часто платиновыми), что подтверждается соответствующими сертификатами.
Какой срок службы у вспененного силиконового профиля?
При соблюдении температурного режима и отсутствии механических повреждений срок службы качественного силиконового профиля составляет от 5 до 10 лет. Однако в условиях агрессивной химической среды или экстремальных температур этот срок может сократиться. Регулярная инспекция состояния уплотнений и их своевременная замена помогут избежать аварийных ситуаций.
Возможно ли изготовление профиля по индивидуальному чертежу?
Да, мы специализируемся на производстве нестандартных профилей. Вы можете предоставить нам чертеж, 3D-модель или физический образец. Наши инженеры проанализируют геометрию, предложат оптимальный материал и изготовят пресс-форму. Срок изготовления опытной партии составляет обычно 10–14 дней. Услуги OEM и ODM позволяют полностью адаптировать продукт под ваши нужды.
Как хранить силиконовые уплотнители?
Силикон следует хранить в сухом, прохладном месте, вдали от прямых солнечных лучей и источников озона (электродвигатели, сварочное оборудование). Профили не должны находиться в растянутом или сжатом состоянии, чтобы избежать остаточной деформации. Оптимальная температура хранения — от +5°C до +25°C. При правильном хранении силикон сохраняет свои свойства в течение нескольких лет до монтажа.
Заключение: инвестиция в качество и безопасность
Выбор уплотнительного профиля из силикона пищевого класса — это не просто закупка расходного материала. Это вклад в безопасность вашей продукции, репутацию бренда и эффективность оборудования. Соблюдение международных стандартов, строгий контроль качества на всех этапах производства и понимание специфики применения позволяют избежать дорогостоящих ошибок.
ООО «Хэбэй Сянхэ Резинопластиковые Изделия» предлагает комплексный подход к решению задач герметизации. Наши мощности, лабораторная база и опыт работы с ведущими предприятиями позволяют нам гарантировать стабильное качество и соблюдение сроков. Мы не просто продаем резину, мы предоставляем инженерные решения, которые работают.
Если вы ищете надежного партнера для поставки силиконовых профилей, свяжитесь с нами для консультации и расчета стоимости. Наши специалисты помогут подобрать оптимальный материал и конфигурацию профиля под ваши задачи.
Заказать уплотнительный профиль из силикона пищевого класса
Свяжитесь с нами сегодня