+86-18853232260
-


-


-


-


WeChat

-


WhatsApp


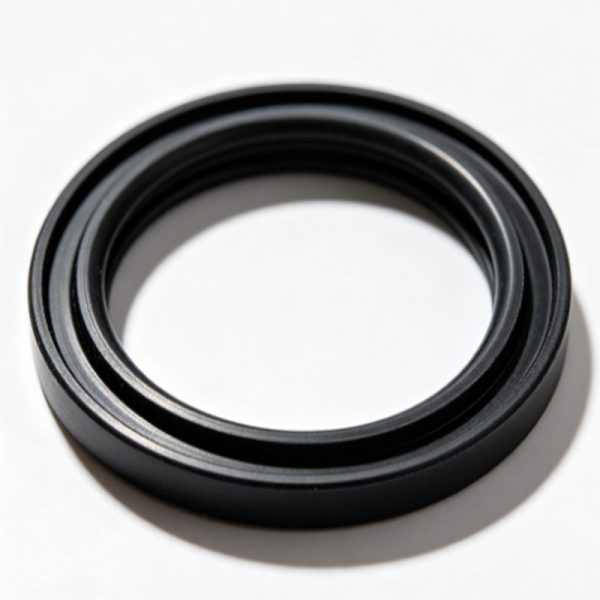
Термостойкий резиновый уплотнительный профиль для высоких температур до 300 °C
2026-08-11
содержание
Термостойкий резиновый уплотнительный профиль — не просто «резина, которая не плавится». Это точечное решение для узлов, где температура стабильно превышает 180 °C: фланцы паровых котлов, узлы отвода выхлопных газов в энергоустановках нового поколения, корпуса электрощитов в солнечных станциях, компоненты турбокомпрессоров железнодорожных локомотивов. Мы не раз сталкивались с отказами уплотнений при 220–260 °C — даже у дорогих EPDM-изделий начинается хрупкое растрескивание через 3–5 месяцев эксплуатации. Проблема не в цене, а в фундаментальном несоответствии материала и режима. Настоящий термостойкий резиновый уплотнительный профиль должен сохранять эластичность, адгезию и герметичность при 300 °C в течение минимум 2000 часов непрерывной нагрузки — и это не маркетинговая цифра, а требование, подтверждённое испытаниями в нашей лаборатории.
Почему 300 °C — рубеж, а не абстракция
Существуют три критических порога термостойкости резин:
- До 150 °C — зона уверенной работы EPDM и NBR;
- 150–220 °C — переходная зона: силикон остаётся стабильным, но теряет прочность на разрыв при циклических нагрузках;
- Свыше 220 °C — здесь начинается доминирование специализированных силиконовых композиций с наполнителями на основе оксида цинка и кремнезёма.
Именно такие составы мы применяем в профилях, рассчитанных на 300 °C. Они не «выдерживают» кратковременный нагрев — они работают в стационарном тепловом поле. В одном из проектов для российского производителя оборудования для геотермальных станций заказчик изначально выбрал стандартный силиконовый профиль. Через 4 месяца — утечка пара на фланце при 275 °C. Мы заменили его на модифицированную композицию с увеличенной долей кремниевой сетки. Результат: 3 года без обслуживания, коэффициент сжатия остался в пределах ±3% от исходного значения.
Что делает профиль по-настоящему надёжным — за пределами температуры
Температурный лимит — лишь один параметр. На практике выход из строя чаще вызван сочетанием факторов:
- Циклические перепады: от −40 °C до +300 °C за 12 часов — обычное дело в контейнерных энергоблоках;
- Химическая агрессия: конденсат с повышенной кислотностью, пар с примесями масла;
- Механическая деформация: вибрация 15–20 Гц в узлах крепления котельного оборудования.
Обычный силикон деградирует при таком комплексе. Наш термостойкий резиновый уплотнительный профиль проходит трёхступенчатую проверку: термоциклирование (50 циклов от −40 до +300 °C), воздействие паровоздушной среды с pH=4,5 и вибрационные испытания при 18 Гц. Только после этого изделие попадает в серийное производство. Каждая партия сопровождается протоколом испытаний — не как формальность, а как гарантия повторяемости.
Как выбрать — без ошибок и переделок
Клиенты часто спрашивают: «Можно ли просто заменить старый EPDM на силикон?». Ответ — нет. Конструкция профиля должна соответствовать нагрузке. Уплотнение для дверцы печи и для фланца трубопровода — это принципиально разные задачи. Мы всегда начинаем с анализа:
- Фактическая рабочая температура (не максимальная, а средняя и пиковая);
- Тип нагрузки — сжатие, сдвиг или комбинированная;
- Геометрия посадочного места (радиус закругления, допуск на сжатие);
- Требования к герметичности (по классу ISO 5208 или ГОСТ 9929).
На основе этих данных мы предлагаем не просто «профиль», а техническое решение: оптимальную форму сечения, рекомендованную глубину вдавливания, способ монтажа и срок замены. Для нестандартных условий — оперативно изготавливаем опытные образцы по вашему чертежу или образцу. Средний срок — 7–10 дней.
Стабильность — результат системного подхода