+86-18853232260
-


-


-


-


WeChat

-


WhatsApp


Технологии производства вспененного уплотнительного профиля из силиконовой резины
2026-08-17
- Ключевые этапы и технологии производства вспененного силиконового профиля
- Методы вулканизации: горячий воздух против микроволн
- Контроль качества и физические свойства силиконового профиля
- Сравнение силикона с другими материалами: когда выбор очевиден
- Применение в различных отраслях: от энергетики до быта
- Как заказать и избежать рисков при импорте
- Почему выбирают ООО «Хэбэй Сянхэ Резинопластиковые Изделия»
- Часто задаваемые вопросы
Ключевые этапы и технологии производства вспененного силиконового профиля
Производство качественного уплотнительного профиля из силикона — это не просто экструзия резиновой смеси через фильеру. Это сложный физико-химический процесс, где малейшее отклонение в температуре или составе сырья приводит к браку всей партии. В нашей практике мы неоднократно сталкивались с ситуациями, когда клиенты получали профиль с неравномерной пористостью или недостаточной эластичностью из-за экономии на этапе подготовки компаунда. Результатом становилась потеря герметичности узлов уже через 6–12 месяцев эксплуатации.
Технология создания вспененного (губчатого) силикона кардинально отличается от производства сплошных профилей. Здесь ключевую роль играет управление реакцией газовыделения внутри полимерной матрицы. Если газ выделяется слишком быстро, ячейки лопаются, и поверхность профиля становится рыхлой. Если слишком медленно — материал остается плотным и теряет свои амортизирующие свойства. ООО «Хэбэй Сянхэ Резинопластиковые Изделия» использует запатентованные рецептуры, позволяющие точно контролировать этот баланс, обеспечивая стабильную структуру ячеек по всему периметру изделия.
Для инженеров и закупщиков важно понимать, что «вспененный силикон» — это общее название. Реальные характеристики продукта зависят от метода вулканизации и типа используемого вспенивающего агента. В данном руководстве мы разберем технические нюансы, которые напрямую влияют на долговечность ваших изделий, и покажем, как избежать типичных ошибок при выборе поставщика.
Подготовка силиконовой смеси: фундамент качества
Все начинается с сырья. Базовым материалом служит высокомолекулярный полидиметилсилоксан (PDMS). Однако сам по себе он не обладает необходимыми механическими свойствами. Для создания функционального уплотнительного профиля из силикона в смесь вводятся наполнители (чаще всего диоксид кремния), пластификаторы и, что самое важное для нашей темы, химические вспенивающие агенты.
В лаборатории компании мы тестируем более 20 различных вариантов композиций. Критическим параметром здесь является дисперсность наполнителя. Если частицы распределены неравномерно, в готовом профиле образуются микропустоты, которые становятся точками напряжения. Под нагрузкой именно в этих местах происходит разрыв материала. Мы используем двухвальцовые смесители закрытого типа, которые обеспечивают гомогенизацию смеси до уровня, недостижимого при ручном или полуавтоматическом замесе.
Особое внимание уделяется выбору вспенивающего агента. Наиболее распространенными являются азодиникарбонилы и бикарбонаты. Температура разложения этих веществ должна строго соответствовать температурному профилю экструдера. Например, если агент начинает выделять газ при 140°C, а зона нагрева экструдера имеет температуру 160°C, реакция произойдет слишком рано, еще в цилиндре машины. Это приведет к засорению фильеры и нестабильному размеру профиля. Наши технологи подбирают агент так, чтобы пик газовыделения совпадал с выходом материала из формующего инструмента.
Экструзия: управление давлением и температурой
Процесс экструзии вспененного силикона требует прецизионного контроля трех зон нагрева: питающей, компрессионной и формующей. Ошибка в настройке любой из них фатальна.
В первой зоне смесь нагревается до вязкотекучего состояния. Важно не перегреть её, чтобы предотвратить преждевременную вулканизацию (скorching). Во второй зоне происходит сжатие и введение вспенивающего агента в состояние активации. Третья зона — это непосредственно фильера. Здесь формируется геометрия профиля.
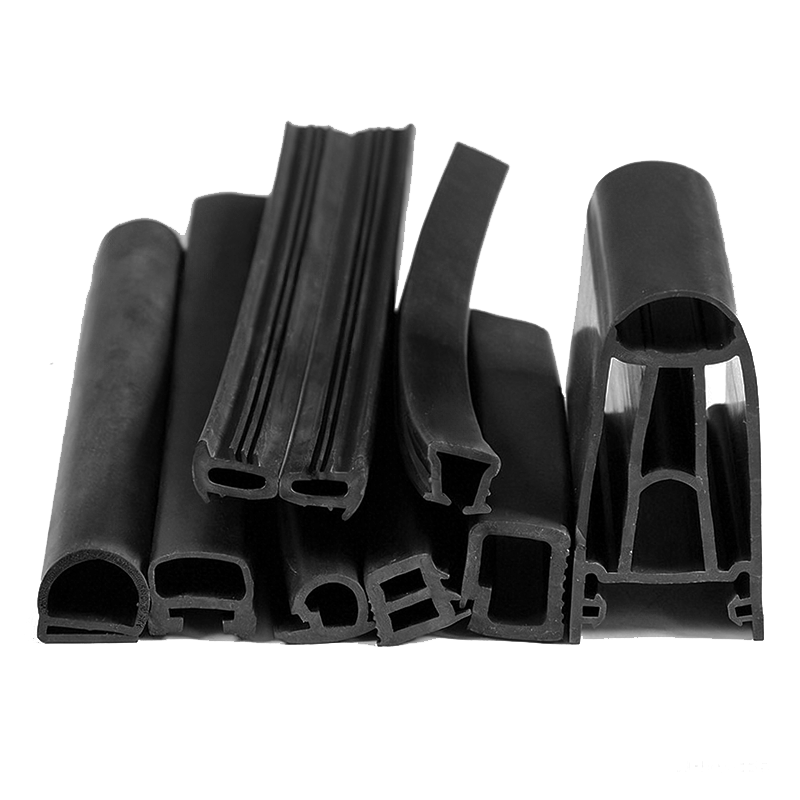
Для производства сложного сечения, например, профиля с полостями или многослойной структуры, используются коэкструзивные головки. Это позволяет одновременно подавать твердый силикон для крепежных элементов и вспененный — для уплотнительной губы. Такая технология широко применяется в автомобилестроении и производстве оконных систем. Компания ООО «Хэбэй Сянхэ Резинопластиковые Изделия» оснащена линиями, способными производить до 4-х слойных профилей за один проход, что исключает риск расслоения материалов, характерный для склейки отдельных частей.
Важный нюанс: скорость вытяжки профиля должна быть синхронизирована со скоростью экструзии. Если тянуть слишком быстро, профиль истончается и теряет объем пор. Если слишком медленно — он деформируется под собственным весом. На нашем производстве используются лазерные датчики диаметра, которые в реальном времени корректируют скорость тянущего устройства, обеспечивая допуск по размерам не более ±0.5 мм.
Методы вулканизации: горячий воздух против микроволн
После выхода из экструдера профиль попадает в канал вулканизации. Это самый энергоемкий и технологически важный этап. Существует два основных метода, каждый из которых имеет свои преимущества и ограничения.
Вулканизация в канале горячего воздуха (HAV)
Традиционный метод, при котором профиль проходит через длинный туннель, нагретый до 200–250°C. Тепло передается за счет конвекции.
- Преимущества: Низкая стоимость оборудования, простота настройки.
- Недостатки: Неравномерный прогрев. Внешняя поверхность профиля вулканизируется быстрее, чем внутренняя часть. Это может приводить к образованию «корки» на поверхности при еще мягкой сердцевине. При последующем сжатии такая структура может разрушаться.
- Применение: Подходит для простых профилей малого сечения, где тепло успевает проникнуть внутрь за время прохождения канала.
Микроволновая вулканизация (MWV)
Современный стандарт для качественных изделий. Микроволны проникают в объем материала и нагревают его изнутри за счет колебания дипольных молекул воды и полярных групп в силиконе.
- Преимущества: Мгновенный и равномерный нагрев всего объема профиля. Структура пор формируется одновременно по всему сечению, что обеспечивает высокую эластичность и прочность на разрыв. Скорость процесса выше на 30–40% по сравнению с HAV.
- Недостатки: Высокая капиталоемкость оборудования. Требует квалифицированного обслуживания.
- Применение: Идеально для крупных, сложных профилей, используемых в судостроении, железнодорожном транспорте и фасадном остеклении.
В нашей практике был случай, когда клиент жаловался на быстрое «усыхание» уплотнителя в дверях промышленного холодильника. Анализ показал, что поставщик использовал дешевую воздушную вулканизацию для толстого профиля. Внешний слой затвердел, а внутри остались непрореагировавшие компоненты, которые со временем испарились, оставив пустоты. Замена технологии на микроволновую решила проблему полностью.
ООО «Хэбэй Сянхэ Резинопластиковые Изделия» использует гибридные линии, где предварительный нагрев осуществляется микроволнами, а окончательная досушка и стабилизация формы происходят в инфракрасном или воздушном тоннеле. Это сочетает скорость MWV и экономичность финальной стадии.
Контроль качества и физические свойства силиконового профиля
Готовый уплотнительный профиль из силикона должен соответствовать строгим стандартам. Просто «выглядеть правильно» недостаточно. Каждая партия проходит серию испытаний в нашей внутренней лаборатории, аккредитованной по стандартам ISO 9001.
Ключевые параметры для проверки
| Параметр | Метод испытания | Нормативное значение (типичное) | Почему это важно |
|---|---|---|---|
| Плотность | ISO 2781 | 0.4 – 0.8 г/см³ (для вспененного) | Определяет степень вспенивания. Слишком высокая плотность означает жесткость, слишком низкая — хрупкость. |
| Твердость по Шору А | ISO 48-4 | 30 – 60 Shore A | Влияет на усилие закрытия двери/люка. Для герметичных шкафов обычно требуется 40-50 Shore A. |
| Усилие сжатия (Compression Set) | ISO 815-1 | < 20% после 22 часов при 70°C | Показывает, насколько хорошо профиль восстанавливает форму после длительного сжатия. Критично для долговечности. |
| Прочность на разрыв | ISO 37 | > 1.5 МПа | Защищает профиль от повреждения при монтаже и эксплуатации. |
| Температурный диапазон | ГОСТ 15150 / ASTM D2000 | От -60°C до +200°C | Силикон сохраняет эластичность там, где EPDM или резина уже трескаются или плавятся. |
Особое внимание мы уделяем тесту на остаточную деформацию при сжатии (Compression Set). Это главный индикатор качества вспененного силикона. Если после 24 часов сжатия на 25% профиль не возвращается к исходной высоте более чем на 20%, он считается некачественным для динамических применений. Наши рецептуры обеспечивают показатель на уровне 12–15%, что гарантирует работу уплотнения на протяжении всего заявленного 10-летнего срока службы.
Визуальный и геометрический контроль
Помимо физико-химических тестов, каждый метр профиля проходит через оптические сканеры. Система выявляет такие дефекты, как:
- Раковины и пузыри на поверхности (признак неправильного давления в фильере).
- Изменение цвета (свидетельство термической деградации).
- Отклонение от заданных геометрических размеров.
Брак отсеивается автоматически. Клиент получает только продукцию, прошедшую двойной контроль: аппаратный и визуальный инспектором ОТК.
Сравнение силикона с другими материалами: когда выбор очевиден
Часто возникает вопрос: почему стоит переплачивать за силикон, если есть более дешевый EPDM или поролон? Ответ лежит в плоскости условий эксплуатации. Давайте сравним материалы объективно.
| Характеристика | Вспененный силикон | Вспененный EPDM | Поролоновые уплотнители (PU) |
|---|---|---|---|
| Температурная стойкость | -60°C … +230°C | -40°C … +120°C | -30°C … +80°C |
| Устойчивость к УФ и озону | Отличная (не стареет) | Хорошая | Плохая (желтеет, крошится) |
| Химическая стойкость | Высокая (кислоты, щелочи) | Средняя (боится масел) | Низкая |
| Биологическая стойкость | Не поддерживает рост грибков | Хорошая | Подвержен плесени |
| Стоимость | Высокая | Средняя | Низкая |
| Срок службы на улице | 15–20 лет | 10–12 лет | 2–3 года |
Рекомендация: Если ваше оборудование работает в условиях экстремальных температур (например, печи, холодильные камеры, двигатели) или подвержено прямому солнечному излучению (фасады зданий, автомобильные уплотнители), вспененный силикон — единственный viable вариант. Использование EPDM в таких условиях приведет к потере эластичности и герметичности через 2–3 года.
Для внутренних применений в умеренном климате, где нет агрессивных сред, можно рассмотреть EPDM как бюджетную альтернативу. Однако для медицинской техники, пищевой промышленности и электроники силикон обязателен из-за своей инертности и отсутствия выделения летучих веществ.
Применение в различных отраслях: от энергетики до быта
Универсальность уплотнительного профиля из силикона делает его востребованным в самых разных секторах. Рассмотрим конкретные кейсы, где наши решения показали наибольшую эффективность.
Энергетика и новые источники энергии
В солнечных панелях и ветрогенераторах уплотнения подвергаются постоянному воздействию ультрафиолета, влаги и перепадов температур от -40°C зимой до +80°C летом на поверхности модуля. Силиконовые профили обеспечивают герметичность соединительных коробок и рам панелей. Благодаря нулевому водопоглощению, они предотвращают коррозию контактов и короткое замыкание. Наши клиенты в сфере новой энергетики отмечают снижение процента брака панелей на 15% после перехода на наши силиконовые уплотнители.
Автомобилестроение и железнодорожный транспорт
Здесь критичны виброизоляционные свойства и шумопоглощение. Вспененный силикон используется для уплотнения дверей, люков, фар и стекол. Он эффективно гасит вибрации кузова, снижая уровень шума в салоне. Кроме того, силикон не дубеет на морозе, что гарантирует легкое открытие дверей даже в сибирские зимы. Для железнодорожных вагонов мы производим усиленные профили, выдерживающие высокие динамические нагрузки при движении состава.
Строительство и навесные фасады
В современном строительстве силиконовые профили применяются для структурного остекления и герметизации стыков между панелями навесных фасадов. Они компенсируют тепловое расширение материалов (алюминия, стекла, композита), предотвращая появление трещин и протечек. Цветной силикон позволяет подобрать уплотнитель точно в тон фасада, что важно для архитектурной эстетики.
Промышленное оборудование и электротехника
Шкафы управления, расположенные на улицах или в цехах с повышенной влажностью, требуют защиты класса IP65 и выше. Силиконовые уплотнители по периметру дверец шкафов надежно защищают чувствительную электронику от пыли и водяных струй. Химическая стойкость силикона защищает его от воздействия промышленных аэрозолей и масел.
Как заказать и избежать рисков при импорте
Закупка технических резиновых изделий из Китая может казаться сложной задачей из-за языкового барьера и опасений по поводу качества. Однако правильный подход минимизирует риски. Вот пошаговый алгоритм работы с нами.
- Предоставление технического задания. Нам нужны чертежи профиля (в формате PDF, DWG или STEP). Если чертежа нет, достаточно физического образца. Мы проведем 3D-сканирование и восстановим геометрию. Укажите условия эксплуатации: температуры, среды, требуемую твердость.
- Подбор материала и разработка рецептуры. Наши инженеры предложат оптимальный состав силикона. Для стандартных задач используются готовые проверенные компаунды. Для уникальных случаев мы модифицируем рецептуру в лаборатории.
- Изготовление пресс-формы. Мы проектируем и изготавливаем экструзионные фильеры из высоколегированной стали. Срок изготовления формы — 7–10 дней. Качество формы определяет точность геометрии профиля.
- Производство опытной партии. Мы выпускаем небольшой образец (до 50 метров) для согласования. Вы можете провести собственные тесты или запросить у нас протоколы испытаний из нашей лаборатории. Этот этап критичен для подтверждения соответствия.
- Серийное производство и контроль. После утверждения образца запускается серия. Производство занимает 2–3 недели в зависимости от объема. Весь процесс сопровождается фото- и видеоотчетами.
- Упаковка и логистика. Профиль сматывается в бухты или нарезается в размер, упаковывается в картонные коробки или на паллеты. Мы организуем доставку до вашего склада, беря на себя таможенное оформление.
Внимание: Не экономьте на этапе согласования образца. Исправление ошибки в серийной партии стоит в десятки раз дороже, чем доработка формы на этапе прототипа.
Почему выбирают ООО «Хэбэй Сянхэ Резинопластиковые Изделия»
Мы не просто продаем резину. Мы предоставляем инженерные решения. Наш завод в уезде Цинхэ провинции Хэбэй оснащен современными экструзионными линиями с микроволновой вулканизацией и собственной лабораторией. Мы контролируем каждый этап: от входного контроля сырья до финальной упаковки.
Наш опыт работы с более чем 1000 клиентами, включая лидеров высокотехнологичных отраслей, позволяет нам предвидеть потенциальные проблемы и предлагать превентивные решения. Мы работаем по системам OEM и ODM, гарантируя конфиденциальность ваших разработок. Срок службы нашей продукции составляет до 10 лет, что подтверждено долгосрочными испытаниями и отзывами партнеров.
Выбирая нас, вы получаете:
- Стабильное качество благодаря системе менеджмента ISO 9001.
- Гибкость в производстве мелких и крупных партий.
- Техническую поддержку на всех этапах сотрудничества.
- Конкурентные цены за счет прямого производства без посредников.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ)?
Для стандартных профилей минимальный заказ составляет 500 метров. Для индивидуальных разработок с изготовлением новой фильеры MOQ обсуждается индивидуально, но обычно начинается от 1000 метров, чтобы amortize стоимость формы. Однако мы готовы рассмотреть меньшие партии для опытных образцов.
Можно ли получить профиль нестандартного цвета?
Да, мы производим цветной силикон любых оттенков по шкале RAL или Pantone. Пигменты вводятся непосредственно в смесь на этапе смешивания, что обеспечивает стойкость цвета по всему объему материала, а не только на поверхности.
Как упаковывается продукция для транспортировки?
Профиль сматывается в бухты диаметром не более 1 метра для удобства хранения и транспортировки. Бухты упаковываются в прочные картонные коробки или полиэтиленовую пленку. Для крупных заказов используется упаковка на деревянных паллетах с фиксацией ремнями. Это предотвращает деформацию профиля при перевозке.
Предоставляете ли вы сертификаты соответствия?
Да, вся продукция сопровождается паспортом качества. По запросу мы предоставляем сертификаты ISO 9001, а также можем провести сертификацию по стандартам ГОСТ, CE или другим требованиям вашего рынка за ваш счет. Протоколы внутренних испытаний доступны для каждой партии.
Каков срок службы силиконового уплотнителя?
При соблюдении условий эксплуатации (отсутствие механических повреждений острыми предметами, работа в пределах температурного диапазона) срок службы нашего вспененного силиконового профиля составляет не менее 10 лет. В реальных условиях многие наши клиенты эксплуатируют изделия до 15–20 лет без потери герметичности.
Если вы ищете надежного партнера для поставки высококачественных силиконовых уплотнений, свяжитесь с нами сегодня. Наши инженеры готовы рассчитать стоимость вашего проекта и предложить оптимальное техническое решение.