+86-18853232260
-


-


-


-


WeChat

-


WhatsApp


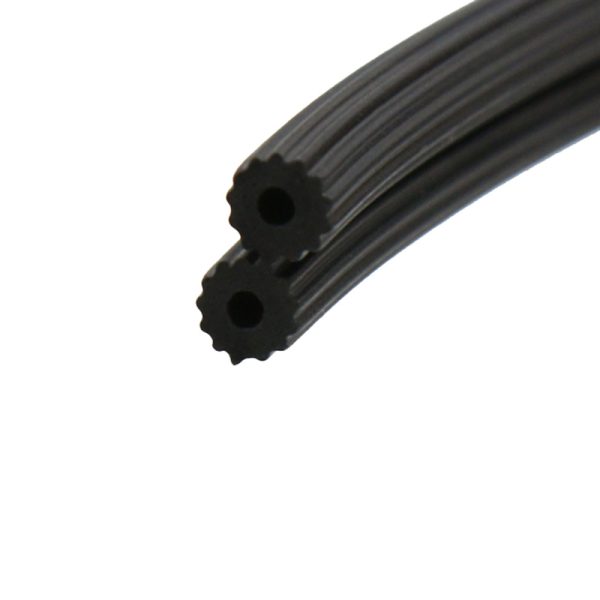
OEM термостойкий фторкаучуковый уплотнительный профиль FKM Поставщики
2026-07-30
- Почему выбор материала уплотнительного профиля критичен для долговечности оборудования
- Технические характеристики FKM и силикона: сравнительный анализ для инженеров
- Процесс производства OEM-профилей: от экструзии до контроля качества
- Применение термостойких профилей в различных отраслях промышленности
- Как правильно заказать OEM-профиль: руководство для закупщиков
- Часто задаваемые вопросы
- Преимущества сотрудничества с ООО «Хэбэй Сянхэ Резинопластиковые Изделия»
Почему выбор материала уплотнительного профиля критичен для долговечности оборудования
В промышленной герметизации распространено заблуждение, что все эластомерные профили взаимозаменяемы. Инженеры нередко сталкиваются с ситуацией, когда стандартный уплотнительный профиль из силикона заменяют фторкаучуком (FKM) без учёта специфики химической среды или температурных циклов. Это приводит к преждевременному выходу узлов из строя, утечкам и дорогостоящим производственным простоям. Практика показывает, что грамотный выбор между силиконовыми и фторкаучуковыми решениями определяет не только срок службы изделия, но и общую надёжность всей системы.
Фторкаучук (FKM/Viton) и силикон (VMQ) относятся к разным классам материалов и имеют принципиально различную молекулярную структуру. FKM обладает выдающейся стойкостью к агрессивным химическим веществам, маслам и топливам, сохраняя эластичность при температурах до +200 °C и выше. Силикон, в свою очередь, лидирует по низкотемпературной гибкости (до –60 °C) и биосовместимости, однако уязвим к воздействию углеводородов. При заказе OEM-профилей понимание этих различий становится основой для формирования технического задания.
ООО «Хэбэй Сянхэ Резинопластиковые Изделия», опираясь на опыт сотрудничества с более чем 1000 клиентами, разработало строгий алгоритм подбора материалов. Мы не просто занимаемся экструзией; мы глубоко анализируем условия эксплуатации. Если ваша задача требует устойчивости к авиационному топливу или кислотам, силикон не подойдёт, несмотря на его широкую популярность. Если же приоритетом является работа в условиях арктического холода или контакт с пищевыми продуктами, FKM может оказаться избыточным и экономически неэффективным решением. В этой статье мы подробно разберём технические нюансы производства термостойких профилей, чтобы вы могли принять обоснованное решение при закупке.
Технические характеристики FKM и силикона: сравнительный анализ для инженеров
При проектировании уплотнительных узлов ключевыми параметрами являются температурный диапазон, химическая стойкость и механическая прочность. Рассмотрим эти характеристики детально, опираясь на данные лабораторных испытаний, регулярно проводимых на нашей производственной площадке площадью 8000 м².
Температурная стабильность и старение
Фторкаучук (FKM) демонстрирует исключительную термостабильность. Стандартные марки работают в диапазоне от –20 °C до +200 °C, а специальные композиции выдерживают кратковременные пики до +230 °C. При длительном воздействии высоких температур FKM сохраняет физические свойства значительно лучше, чем большинство других эластомеров. Однако при температурах ниже –20 °C материал теряет эластичность и становится хрупким, что критично для динамических уплотнений.
Силиконовые профили, напротив, сохраняют гибкость при экстремально низких температурах — вплоть до –60 °C, а для специальных марок — до –70 °C. Верхний предел рабочей температуры силикона обычно составляет +180…+200 °C. Важно отметить, что при постоянном нагреве выше +180 °C силикон деградирует быстрее, чем FKM. Выбор между ними зависит от того, какой температурный режим является доминирующим в вашем технологическом процессе: низкие или высокие температуры.
Химическая стойкость и совместимость со средами
Это ключевой фактор для предотвращения аварийных ситуаций. FKM разработан специально для обеспечения устойчивости к набуханию и разрушению при контакте с нефтепродуктами, маслами, топливами, многими кислотами и растворителями. Он практически инертен к большинству органических соединений. Однако FKM плохо переносит воздействие кетонов, сложных эфиров и аммиака.
Уплотнительный профиль из силикона обладает совершенно иным профилем химической стойкости. Он отлично работает с водой, паром, слабыми кислотами и щелочами, устойчив к озону и УФ-излучению. Однако силикон категорически не рекомендуется применять в контакте с нефтепродуктами, бензином, маслами и многими органическими растворителями. Контакт силикона с маслом приводит к быстрому набуханию, потере формы и полному отказу уплотнения. В нашей практике зафиксирован случай, когда клиент использовал силиконовый шнур в масляной ванне трансформатора, что привело к увеличению объёма профиля на 40 % за две недели и разгерметизации узла.
| Параметр | Фторкаучук (FKM/Viton) | Силикон (VMQ/Silicone) |
|---|---|---|
| Рабочая температура (постоянная) | –20 °C … +200 °C | –60 °C … +180 °C |
| Стойкость к маслам и топливам | Отличная | Плохая (набухает) |
| Стойкость к воде и пару | Хорошая (зависит от марки) | Отличная |
| Стойкость к озону и УФ | Отличная | Превосходная |
| Механическая прочность (разрыв) | Высокая (15–25 МПа) | Низкая/Средняя (5–10 МПа) |
| Стоимость сырья | Высокая | Средняя/Высокая |
| Пищевая безопасность | Требует спец. сертификации | Легко достигает стандартов FDA/LFGB |
Данные таблицы подтверждают, что универсального материала не существует. При заказе OEM-профилей необходимо чётко указывать рабочую среду. Наши технологи проводят предварительные лабораторные тесты на совместимость материалов с вашими конкретными жидкостями или газами, чтобы исключить риски на этапе эксплуатации.
Процесс производства OEM-профилей: от экструзии до контроля качества
Производство высококачественных уплотнительных профилей — это не просто продавливание резиновой смеси через экструдер. Это сложный технологический цикл, требующий точного контроля на каждом этапе. В ООО «Хэбэй Сянхэ Резинопластиковые Изделия» мы используем современное оборудование для экструзионного формования, обеспечивающее высокую повторяемость геометрии профиля.
Подготовка резиновой смеси и вулканизация
Качество конечного продукта начинается с сырья. Мы работаем с проверенными поставщиками каучуков FKM и силикона. Для FKM критически важна правильная вулканизация (сшивка). Процесс обычно проходит в несколько стадий: первичная вулканизация в непрерывной линии (например, в среде горячего воздуха или в ИК-печах) и вторичная вулканизация в термошкафах. Вторичная вулканизация необходима для удаления летучих побочных продуктов реакции и достижения максимальной термостойкости и химической инертности. Пропуск этого этапа или сокращение времени выдержки приводит к тому, что профиль начинает выделять летучие вещества при нагреве и быстро деградирует.
Для силиконовых профилей процесс также требует тщательного контроля. Силикон вулканизируется при высоких температурах, и важно обеспечить равномерный прогрев по всему сечению профиля, особенно для толстостенных изделий. Неравномерная вулканизация приводит к возникновению внутренних напряжений, которые могут вызвать деформацию профиля после выхода из экструдера.
Точность геометрии и допуски
Одной из главных задач при производстве длинномерных профилей является соблюдение размерных допусков. Согласно стандарту ISO 3302-1, резиновые профили классифицируются по классам точности (обычно класс E или P для высокоточных изделий). Наши экструзионные линии оснащены системами лазерного контроля диаметра и формы в реальном времени. Это позволяет операторам мгновенно корректировать скорость подачи и температуру в зонах экструдера, удерживая размеры в заданных пределах.
Мы понимаем, что даже незначительное отклонение в размерах может привести к проблемам при монтаже. Слишком плотный профиль потребует чрезмерных усилий для установки, что может повредить посадочный паз или сам уплотнитель. Слишком свободный профиль не обеспечит необходимой компрессии и герметичности. Поэтому на этапе согласования чертежей мы всегда обсуждаем функциональные допуски, а не только номинальные размеры.
Лабораторный контроль и сертификация
Каждая партия продукции проходит строгий контроль в нашей внутренней лаборатории, оснащённой полным комплектом измерительных приборов. Мы проверяем твёрдость по Шору А, предел прочности при растяжении, относительное удлинение при разрыве и остаточное сжатие. Для термостойких профилей обязательным является тест на старение в термошкафу: образцы выдерживаются при повышенной температуре в течение заданного времени (например, 70 часов при +200 °C для FKM), после чего фиксируется изменение их физических свойств.
Наша система менеджмента качества сертифицирована по ISO 9001. Это означает, что все процессы — от входного контроля сырья до отгрузки готовой продукции — документированы и полностью отслеживаемы. Для клиентов, работающих в регулируемых отраслях (автомобилестроение, пищевая промышленность, энергетика), мы предоставляем полные протоколы испытаний и сертификаты соответствия материалов (например, стандартам FDA для силикона или спецификациям ASTM для FKM).
Применение термостойких профилей в различных отраслях промышленности
Выбор материала и конструкции профиля напрямую диктуется отраслевыми требованиями. Рассмотрим несколько ключевых секторов, где наши решения демонстрируют высокую эффективность.
Автомобилестроение и транспорт
В автомобильной промышленности уплотнения подвергаются воздействию моторных масел, трансмиссионных жидкостей, тормозной жидкости и высоких температур в подкапотном пространстве. Здесь безальтернативным лидером является FKM. Профили из фторкаучука применяются для уплотнения топливных систем, масляных картеров и систем кондиционирования. Способность FKM выдерживать длительный нагрев и контакт с агрессивными средами делает его идеальным материалом для современных двигателей внутреннего сгорания и гибридных силовых установок.
Однако в салоне автомобиля или в системах вентиляции, где отсутствует контакт с маслами, но важны комфорт, шумоизоляция и устойчивость к УФ-излучению (например, при остеклении крыш), часто применяются силиконовые или EPDM-профили. Силикон здесь ценится за мягкость и отсутствие запаха.
Энергетика и новое поколение источников энергии
Сектор новой энергетики, включая производство аккумуляторов для электромобилей и солнечных панелей, предъявляет особые требования. В аккумуляторных блоках критически важны огнестойкость и термостабильность уплотнений, предотвращающих утечку электролита. FKM модифицированных марок отлично справляется с этими задачами. Кроме того, в инверторах и силовой электронике, которые сильно нагреваются в процессе работы, применяются силиконовые прокладки и профили для теплоотвода и герметизации корпусов. Силикон здесь ценится за высокую диэлектрическую прочность и способность работать в широком температурном диапазоне без потери эластичности.
ООО «Хэбэй Сянхэ Резинопластиковые Изделия» активно сотрудничает с предприятиями сектора новой энергетики, поставляя нестандартные профили сложного сечения. Наша способность быстро адаптировать рецептуры под специфические требования заказчиков позволяет нам выступать надёжным партнёром в этой быстрорастущей отрасли.
Пищевая и фармацевтическая промышленность
Здесь доминирует силикон благодаря своей инертности, нетоксичности и лёгкости очистки. Уплотнительный профиль из силикона, сертифицированный по стандартам FDA (США) или LFGB (Европа), широко применяется в трубопроводах для молока, соков, алкогольных напитков, а также в оборудовании для фармацевтического производства. Силикон не поддерживает рост бактерий, не вступает в реакцию с продуктами и выдерживает частые циклы стерилизации паром или химическими средствами.
Важно отметить, что для пищевого применения используется только специальный платиновый силикон, не содержащий вредных катализаторов. Мы строго контролируем состав наших пищевых компаундов и предоставляем всю необходимую документацию для прохождения аудитов безопасности.
Как правильно заказать OEM-профиль: руководство для закупщиков
Заказ нестандартных уплотнительных профилей требует чёткого технического задания. Ошибки на этапе формулировки требований приводят к увеличению сроков и стоимости проекта. Ниже приведены шаги, которые помогут вам эффективно взаимодействовать с производителем.
- Подготовьте точный чертеж или образец. Идеальный вариант — 2D-чертёж в формате PDF или DWG с указанием всех критических размеров и допусков. Если чертежа нет, предоставьте физический образец. Мы можем снять размеры с образца и создать чертёж для вашего утверждения. Укажите радиусы скругления, углы и наличие пустот в профиле (если это полый профиль).
- Определите условия эксплуатации. Чётко опишите, где будет работать профиль: температура (мин/макс/пиковая), среда (масло, вода, воздух, химикаты), тип нагрузки (статическая или динамическая). Эта информация позволит нашим инженерам подобрать оптимальный материал. Например, для динамики потребуется материал с низким коэффициентом трения и высокой износостойкостью.
- Укажите требуемые стандарты и сертификаты. Если ваша отрасль регулируется (авто, пища, медицина), сообщите об этом сразу. Нам нужно знать, нужны ли вам сертификаты RoHS, REACH, FDA, UL или соответствие ГОСТ/ISO. Это влияет на выбор сырья и процесс производства.
- Обсудите объём партии и упаковку. Минимальный заказ (MOQ) зависит от сложности профиля и типа материала. Для стандартных профилей MOQ может быть низким, для сложных нестандартных изделий может потребоваться заказ на определённую длину (например, 500–1000 метров) для окупаемости настройки экструдера. Укажите требования к упаковке: бухты, катушки, отрезки, защита от пыли и деформации.
- Запросите опытные образцы. Перед запуском серийного производства мы изготавливаем опытную партию. Это позволяет вам проверить посадку профиля в вашем узле, оценить качество поверхности и цвет. Только после вашего утверждения образцов мы начинаем серийный выпуск.
Важно помнить, что разработка новой пресс-формы или настройка экструзионной головки требует времени. Обычно срок изготовления образцов составляет 7–10 дней, а серийной партии — 2–3 недели после подтверждения заказа и получения предоплаты. Планируйте закупки с учётом этих сроков, чтобы избежать производственных простоев.
Часто задаваемые вопросы
Можно ли использовать силиконовый профиль вместо фторкаучукового для уплотнения масляных систем?
Нет, это категорически не рекомендуется. Силикон быстро набухает и разрушается при контакте с нефтепродуктами и маслами. Это приведёт к утечке и выходу оборудования из строя. Для масляных систем используйте только FKM (фторкаучук) или NBR (нитрильный каучук), если температуры позволяют.
Какой минимальный объём заказа (MOQ) для нестандартных профилей?
MOQ зависит от сложности профиля и материала. Для большинства экструзионных профилей минимальный заказ составляет от 500 до 1000 метров. Для мелких партий производство возможно, но стоимость за метр будет выше из-за затрат на настройку оборудования. Свяжитесь с нами для расчёта по вашему конкретному случаю.
Предоставляете ли вы образцы перед серийным заказом?
Да, мы настоятельно рекомендуем заказывать опытные образцы. Мы изготовим пробную партию профиля для проверки размеров, материала и посадки в вашем узле. Образцы обычно отправляются в течение 7–10 дней. Это гарантирует, что серийная продукция будет полностью соответствовать вашим ожиданиям.
Какие сертификаты качества вы предоставляете?
Мы работаем по системе менеджмента качества ISO 9001. На продукцию предоставляются сертификаты соответствия материалам (RoHS, REACH). Для пищевых силиконов доступны сертификаты FDA и LFGB. По запросу мы предоставляем полные протоколы лабораторных испытаний каждой партии (твёрдость, прочность, размеры).
Как долго служит уплотнительный профиль из FKM?
Срок службы зависит от условий эксплуатации. При правильном подборе материала и соблюдении температурного режима FKM-профили могут служить 10 лет и более. Мы даём гарантию 10 лет на нашу продукцию при соблюдении нормальных условий эксплуатации, указанных в техническом задании.
Преимущества сотрудничества с ООО «Хэбэй Сянхэ Резинопластиковые Изделия»
Выбор поставщика уплотнительных решений — это стратегическое решение. ООО «Хэбэй Сянхэ Резинопластиковые Изделия» предлагает не просто продукцию, а комплексный инженерный подход. Наше предприятие, расположенное в уезде Цинхэ провинции Хэбэй, объединяет R&D, производство и сервис, что позволяет нам контролировать качество на каждом этапе.
Наши ключевые преимущества:
- Собственные рецептуры и технологии. Мы не просто покупаем сырьё, мы разрабатываем и тестируем резиновые смеси, обеспечивая стабильность характеристик от партии к партии.
- Полный цикл контроля качества. Лаборатория, оснащённая современным оборудованием, проводит физико-химический анализ сырья и готовой продукции. Каждый этап документируется.
- Гибкость производства. Мы работаем в форматах OEM и ODM, оперативно проектируя оснастку и изготавливая опытные образцы. Наши мощности позволяют выполнять крупные оптовые заказы с соблюдением сроков.
- Опыт в высокотехнологичных отраслях. Мы обслуживаем более 1000 клиентов, включая лидеров в сфере новой энергетики и автомобилестроения. Наше понимание отраслевых требований помогает нам предлагать оптимальные решения.
Мы стремимся стать вашим доверенным партнёром, предоставляя надёжные решения для герметизации и виброизоляции. Наша философия «качество как основа, клиент в центре внимания» подтверждается долгосрочным сотрудничеством с клиентами по всему миру.
Если вы ищете надёжного поставщика термостойких фторкаучуковых или силиконовых профилей, способного выполнить сложный OEM-заказ в срок, мы готовы помочь. Наши инженеры проконсультируют вас по выбору материала, рассчитают стоимость и подготовят коммерческое предложение.
Для получения дополнительной информации о нашей продукции и услугах посетите наш сайт или свяжитесь с нами напрямую. Мы отвечаем на запросы в течение 24 часов.
Заказать расчёт OEM уплотнительного профиля из силикона и FKM
Свяжитесь с нами сегодня